Мы используем файлы cookie, чтобы позволить нашим веб-сайтам запоминать информацию, чтобы помочь некоторым функциям веб-сайта работать правильно, чтобы понять, как вы взаимодействуете с нашими веб-сайтами и используете их, и чтобы показывать вам контент и рекламу, которые актуальны и интересны для вас.
Нажимая Принять все, вы соглашаетесь на использование этих файлов cookie.
Магазин не будет работать корректно, если файлы cookie отключены.
Коротко: Расчёт гофрокоробки состоит из трёх этапов. Сначала умножьте массу каждой упакованной коробки на число коробок, лежащих над нижней, и разделите результат на совокупный коэффициент условий эксплуатации (влажность, срок хранения, схема укладки на поддоне, погрузочно-разгрузочные операции) — так вы получите требуемую прочность коробки на сжатие (BCT). Затем оцените BCT, которую способен обеспечить картон, по упрощённой формуле McKee: BCT ≈ 5,87 × ECT × √(толщина × периметр), и выберите наименьшую марку картона, удовлетворяющую требованию. Третий этап — рассчитайте площадь заготовки, чтобы до запроса коммерческих предложений оценить расход картона, массу коробки и стоимость материала на единицу.
Последняя проверка: октябрь 2026 г. Все приведённые ниже расчётные значения — иллюстративные инженерные примеры, а не предложения поставщиков.
Большинство спецификаций на упаковку начинается с того, что кто-то вписывает в заказ поставщику «32 ECT», потому что так было в прошлой коробке. Грамотный расчёт гофрокоробки заменяет эту привычку тремя числами, которые можно обосновать перед финансистами и перед поставщиком: какое сжатие должна выдержать нижняя коробка, какое сжатие способна выдержать данная марка картона и сколько картона расходуется на каждую коробку. В этом руководстве все три расчёта разобраны на одном примере коробки, так что вы сможете применить метод к своим размерам и нагрузкам.
Почему подбор марки картона наугад обходится дороже расчёта
Сценарий отказа предсказуем. Марка, которая держит нагрузку в сухой испытательной лаборатории, теряет прочность, когда неделями стоит на поддоне во влажном складе. Нижний ярус начинает вспучиваться, затем штабель кренится, а виноватым объявляют перевозчика. Обратная ошибка обходится не дешевле, но заметить её труднее. Команды, однажды обжёгшиеся, переводят все SKU на пятислойный картон. Это увеличивает массу картона, толщину стенки и внешние габариты, а в посылочных перевозках больший внешний размер может перевести отправления в более высокую категорию объёмного веса.
Обе ошибки возникают из-за одного пробела: никто не зафиксировал нагрузку, условия окружающей среды и ожидаемую несущую способность картона. Три расчёта ниже закрывают этот пробел на основе данных, которые можно измерить или запросить у поставщика. Они не заменяют испытаний на сжатие, но показывают, какие марки стоит испытывать.
Что на самом деле охватывает расчёт гофрокоробки?
Для перевозки и складского хранения расчёт связывает четыре измеряемых свойства коробки из гофрокартона. Справочник Fibre Box Handbook[1] , изданный Fibre Box Association, — стандартный североамериканский источник о том, как эти свойства связаны с конструкцией, хранением и использованием коробки.
Параметр
Что измеряет
Единица в этом руководстве
Откуда берётся значение
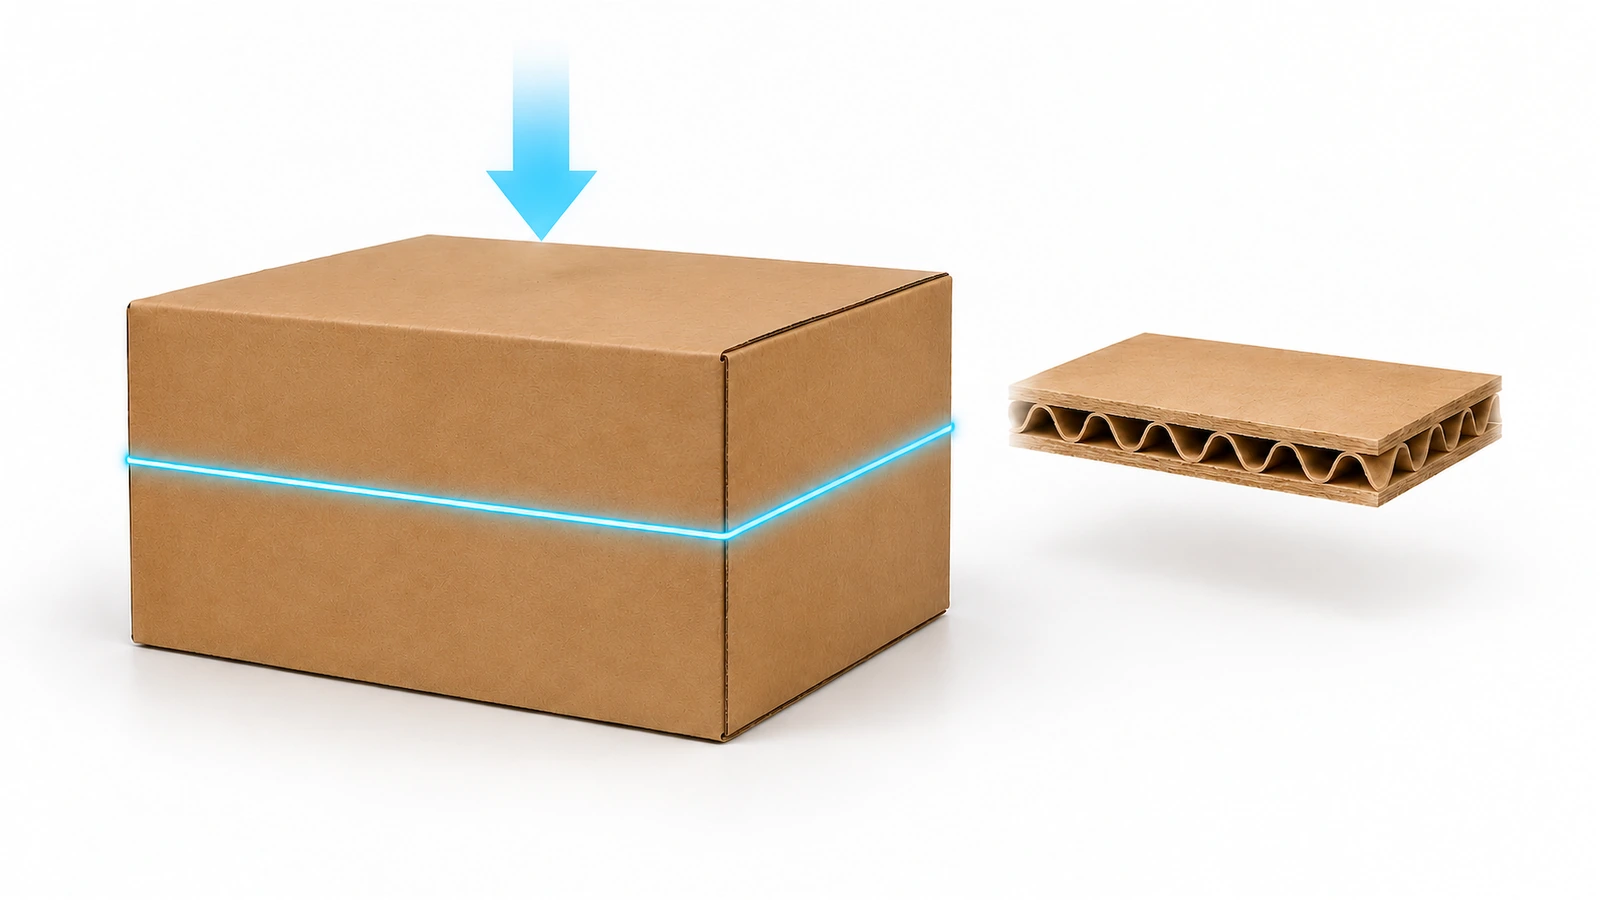
ECT (испытание на торцевое сжатие)
Прочность комбинированного картона на сжатие по торцу
lb/in
Марка картона от поставщика; метод испытания — по ISO 3037:2022[2] или методикам TAPPI для испытания на торцевое сжатие
Толщина (h)
Толщина комбинированного картона
дюймы
Паспорт материала поставщика или толщиномер
Периметр (Z)
2 × (длина + ширина) коробки
дюймы
Размеры вашей коробки
BCT (испытание коробки на сжатие)
Нагрузка сверху вниз, которую готовая коробка выдерживает до разрушения
lbf
Оценка по McKee, затем лабораторное испытание (например, TAPPI T 804)
ECT прогнозирует поведение при штабелировании. Прочность на продавливание характеризует устойчивость к проколу и грубому обращению. Поэтому в расчётах штабелирования ниже используется ECT, а значение прочности на продавливание никогда не пересчитывается в прочность на сжатие. Спецификации на картон и коробки в США относятся к ведению ASTM, подкомитет D10.27[4], который охватывает такие документы, как ASTM D4727 (спецификация листа) и D5118 (практика изготовления коробок).
В разобранном примере везде используется стандартная клапанная коробка (RSC) с внутренними размерами 16 × 12 × 10 in. Масса каждой упакованной коробки — 25 lb, а поддоны формируются высотой в пять коробок и затем на складе ставятся в два яруса.
Шаг 1: рассчитайте верхнюю нагрузку на нижнюю коробку
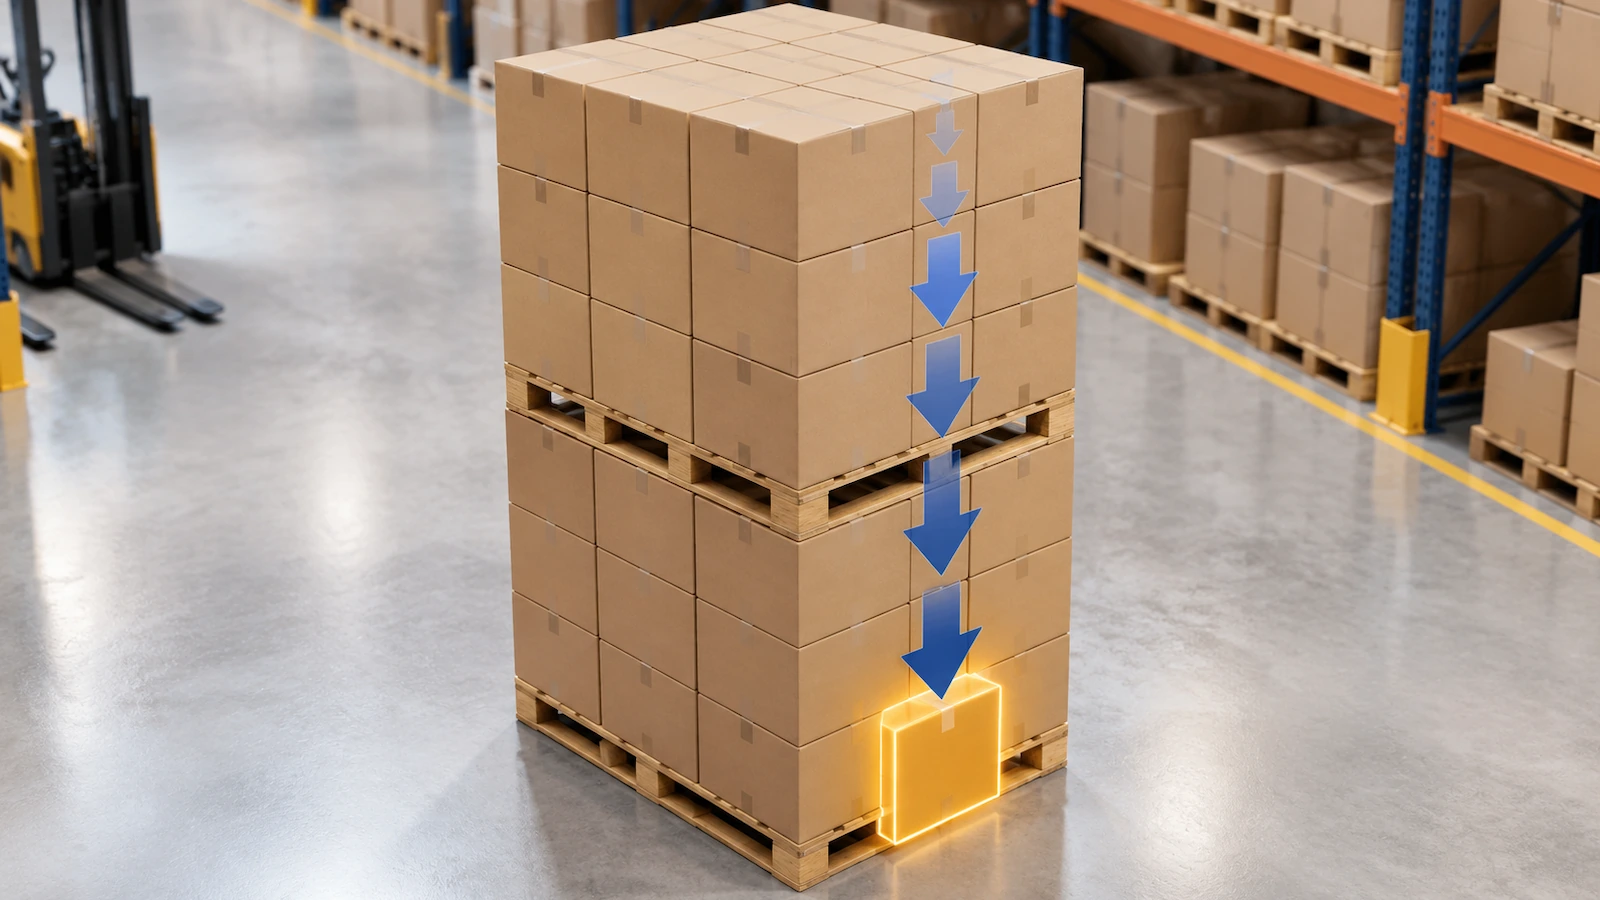
Нижняя коробка несёт вес всех коробок над ней в своей колонне, а не собственный вес.
Верхняя нагрузка = масса одной упакованной коробки × (число коробок в колонне − 1)
В примере два поддона по 5 слоёв дают колонну из 10 коробок. Нижняя коробка несёт 9 × 25 lb = 225 lb. Если масса настила верхнего поддона опирается на нижние коробки, добавьте её долю на колонну. Для поддона 40 × 48 in с шестью коробками в слое разделите массу настила на шесть. Если этого не учесть, результат будет выглядеть безопаснее, чем есть на самом деле.
Берите наихудший реальный случай, а не плановый. Если принимающий склад ставит три поддона в высоту, колонна состоит из 15 коробок, и верхняя нагрузка составляет 14 × 25 = 350 lb. Один вопрос к 3PL («какова ваша максимальная высота штабеля поддонов?») может изменить требуемую марку.
Шаг 2: переведите верхнюю нагрузку в требуемую BCT с помощью коэффициента запаса
Лабораторная BCT измеряется на новых коробках в стандартных условиях. Реальные штабели со временем и от влаги теряют прочность. Инженеры моделируют это коэффициентами потерь, каждый из которых меньше 1,0, и объединяют их в коэффициент запаса:
Коэффициент запаса = 1 ÷ (произведение всех коэффициентов потерь) Требуемая BCT = верхняя нагрузка × коэффициент запаса
Влага — обычно самый значимый коэффициент. Исследования, собранные Georgia Tech Renewable Bioproducts Institute[5] , показывают, что прочность коробки на сжатие падает по мере роста влагосодержания картона. В наборе данных, лежащем в основе этого руководства, одна из опорных точек — потеря BCT примерно на 32 % при относительной влажности 80 %, а в источниках по морским перевозкам указываются потери, приближающиеся к 50 %. Эти значения зависят от состава бумаги, профиля гофры, срока хранения и условий испытаний. Рассматривайте их как исходные данные для планирования, а не как константы.
Приведённые ниже коэффициенты — примерные допущения для разобранного случая. Замените их рекомендациями Fibre Box Handbook для ваших условий или, что лучше, результатами собственных испытаний BCT на состаренных образцах.
Условие
Примерный коэффициент
Почему применяется
Влажность (склад с относительной влажностью около 80 %)
0.68
Отражает опорную точку потери BCT около 32 %
Хранение под нагрузкой в течение нескольких недель
0.60
Картон подвержен ползучести при длительной нагрузке
Повреждения при погрузочно-разгрузочных операциях и перевозке
0.90
Вмятины и потёртые углы уменьшают несущие кромки
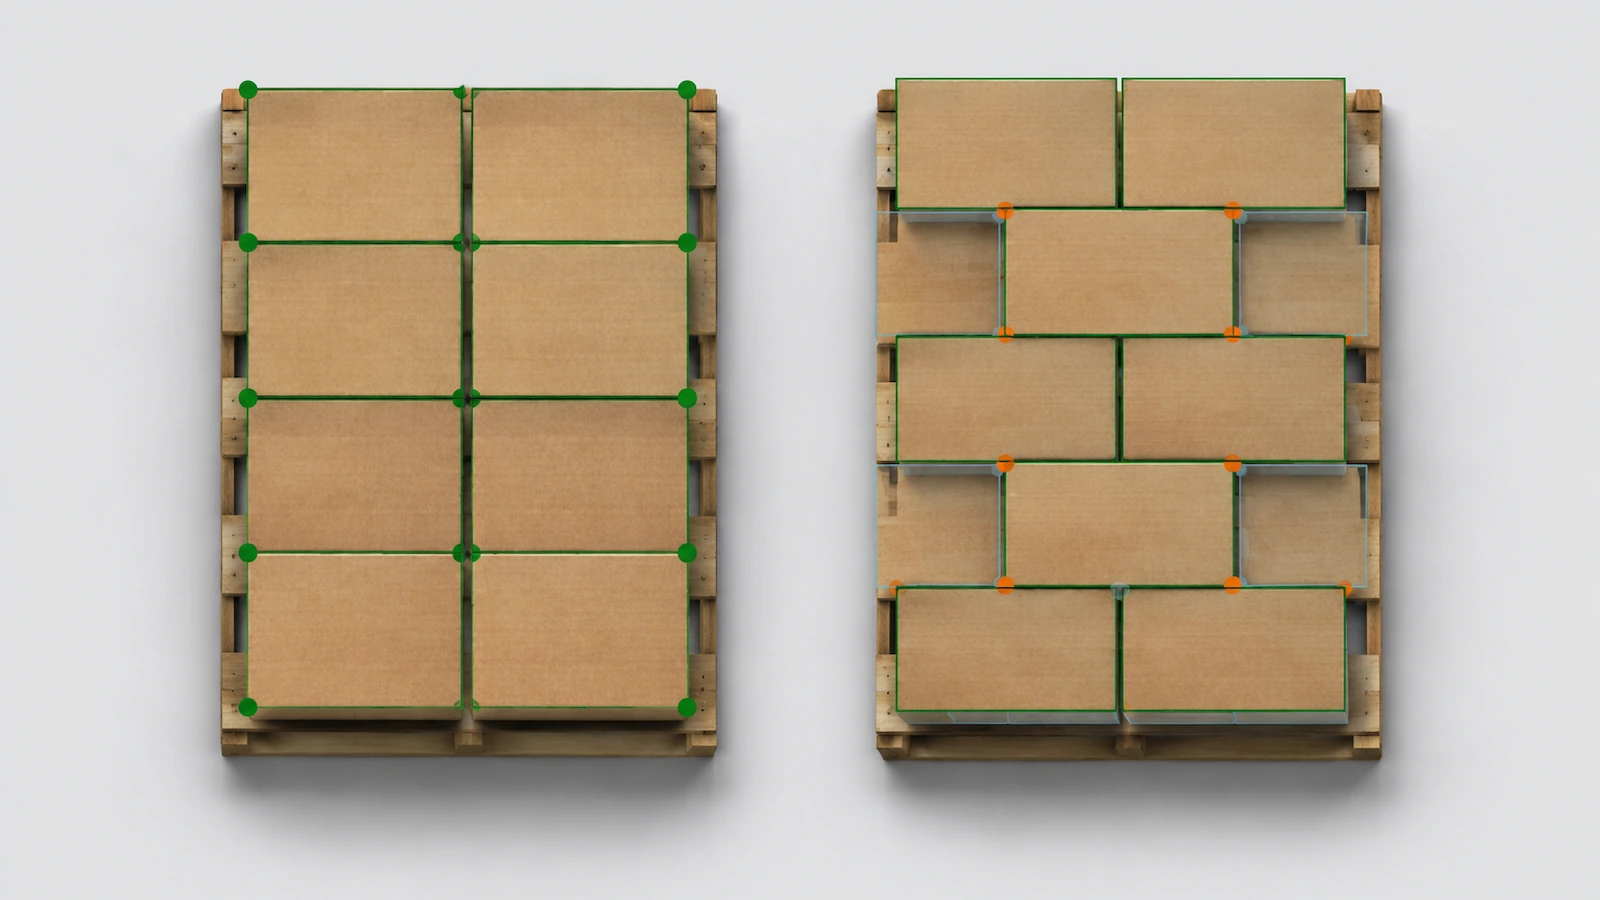
Перевязанная схема укладки на поддоне
0.60
Углы коробок больше не опираются на углы нижних коробок
Колонная схема укладки
1.00
Углы совпадают, поэтому потерь от схемы укладки нет
Одна лишь схема укладки на поддоне добавляет к требованию около 400 lb. Прежде чем переходить на более прочный картон, проверьте, возможна ли колонная укладка. Колонная укладка жертвует частью устойчивости груза ради прочности на сжатие, поэтому убедитесь, что стрейч-плёнка или угловые протекторы это компенсируют.
Шаг 3: оцените BCT по ECT с помощью формулы McKee
Упрощённая формула McKee оценивает BCT коробки RSC по трём входным параметрам:
BCT ≈ 5,87 × ECT × √(h × Z)
где ECT выражена в lb/in, h — толщина картона в дюймах, Z — периметр коробки в дюймах, а BCT — в lbf.
Для примера коробки Z = 2 × (16 + 12) = 56 in. Трёхслойный картон с гофрой C имеет толщину примерно 0,16 in (гофра C — около 3,2–4,0 mm), поэтому h × Z = 8,96, а √8,96 ≈ 2.99.
Для трёхслойного картона 32 ECT: BCT ≈ 5,87 × 32 × 2,99 ≈ 562 lb. Это ниже обоих требований: 613 lb для колонной укладки и 1,021 lb для перевязанной укладки.
Преобразуйте формулу, чтобы найти минимальную ECT:
Требуемая ECT = требуемая BCT ÷ (5,87 × √(h × Z))
Трёхслойный картон (h = 0,16), колонная укладка: 613 ÷ 17,57 ≈ 34,9, поэтому подходит следующая распространённая марка — 40 ECT.
Трёхслойный картон, перевязанная укладка: 1,021 ÷ 17,57 ≈ 58.1. Это выходит за пределы типичных марок трёхслойного картона.
Пятислойный картон с гофрами BC (h ≈ 0,25), перевязанная укладка: √(0,25 × 56) = 3,74, поэтому 1,021 ÷ 21,96 ≈ 46,5, что указывает на пятислойный картон 48 ECT.
Более толстый картон помогает лишь через квадратный корень, поэтому удвоение толщины повышает BCT только примерно на 41 %. Именно поэтому марка (ECT) и схема укладки на поддоне обычно важнее одного только выбора профиля гофры.
Где McKee даёт слабую оценку: формула предполагает стандартную коробку RSC с обычными пропорциями, целыми панелями и нагрузкой от кромки до кромки. Ожидайте, что реальная BCT окажется ниже оценки, если в коробках есть ручки-отверстия, вентиляционные отверстия, перфорация, большая площадь печати, высечная конструкция почтовой коробки или необычно малая высота. Некоторые пропорции ведут себя иначе, поэтому не распространяйте оценку на них. Используйте McKee для составления короткого списка марок, а утверждайте марку по результатам испытания на сжатие.
Шаг 4: рассчитайте площадь заготовки картона
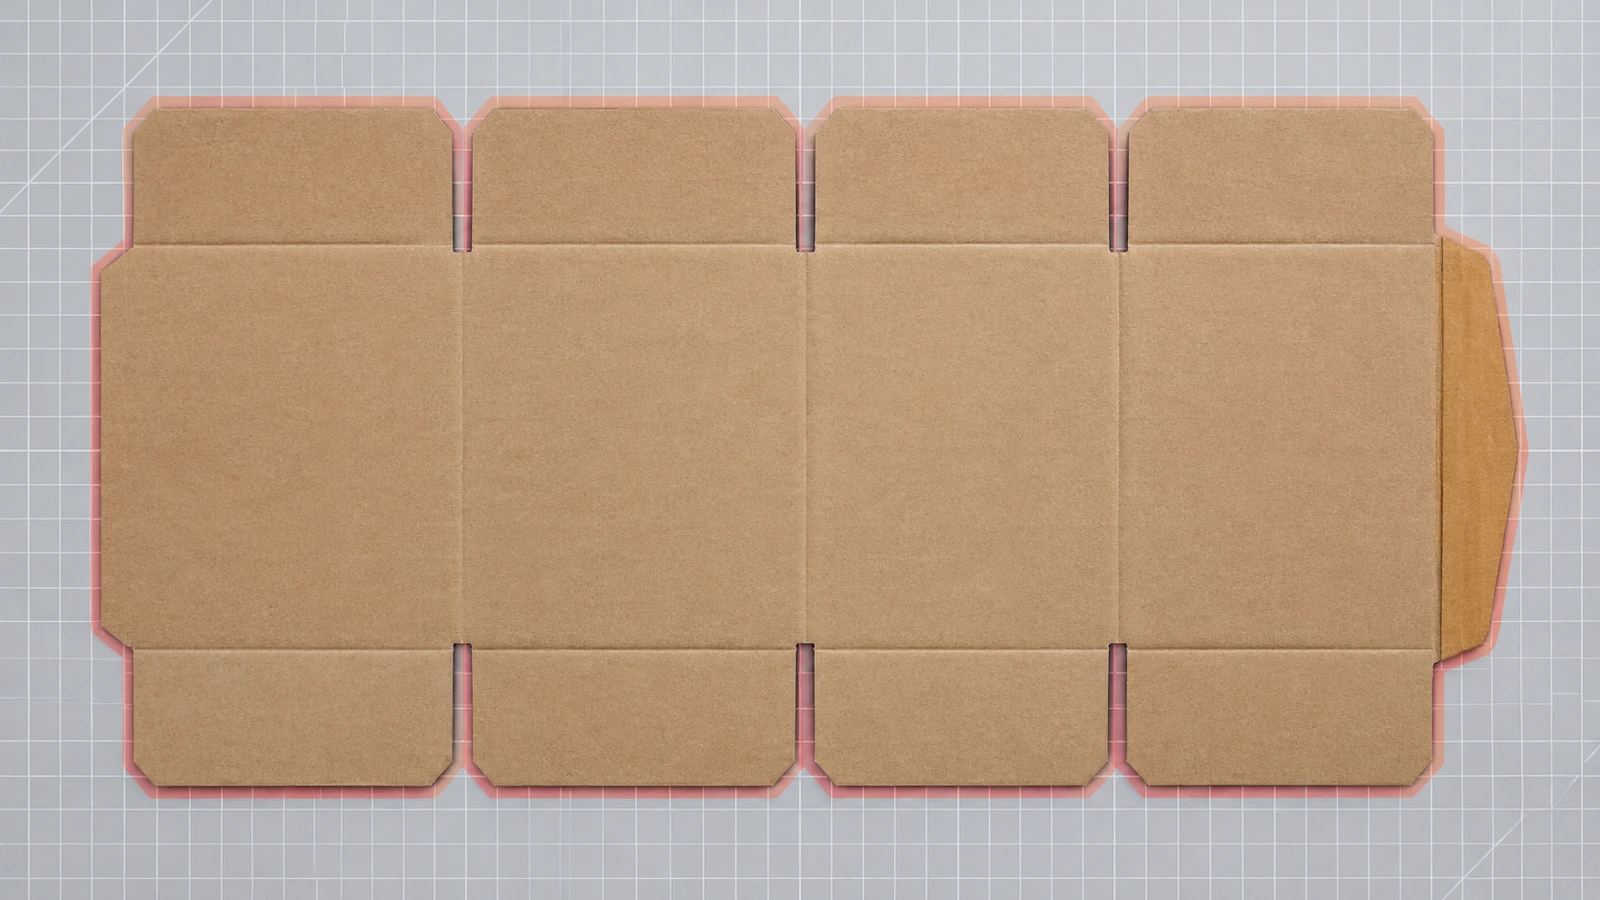
Коробка RSC (тип 0201 in по кодификатору FEFCO[6]) вырезается из одной прямоугольной заготовки. Каждый клапан равен половине ширины коробки, поэтому верхний и нижний клапаны вместе добавляют к высоте заготовки одну полную ширину.
Длина заготовки ≈ 2L + 2W + технологический шов изготовителя (клапан для склейки) + припуски на биговку Ширина заготовки ≈ D + W + припуски на биговку
Допустим, клапан для склейки равен 1,5 in, а совокупный припуск на биговку — около 0,5 in в каждом направлении. Фактические припуски зависят от толщины картона и биговального оборудования переработчика, поэтому запросите реальное значение.
Переработчики также теряют картон на обрезь, наладку и раскрой листа. Если принять для примера припуск на отходы 8 %, валовая площадь составит около 9,79 ft² на коробку, или 9,79 MSF (тысяча квадратных футов) на 1,000 коробок. Спросите у каждого поставщика, какой припуск на отходы заложен в цену: он может отличаться от вашего.
Шаг 5: переведите площадь картона в массу и стоимость материала на единицу
Стоимость картона на коробку = валовая площадь (ft²) ÷ 1,000 × цена картона за MSF
В примере стоимость картона на коробку = 0,00979 × заявленная цена картона за MSF. Так сравнение остаётся честным. Когда два поставщика называют разные цены за единицу для «одной и той же коробки», можно проверить, чем вызвана разница: маркой картона, припуском на отходы или переработкой (печать, высечка, склейка, труд, амортизируемая оснастка). Материал — лишь одна статья. В полную цену за единицу также входят доставка и любые клише или штампы.
Масса коробки = чистая площадь × поверхностная плотность комбинированного картона
Если поверхностная плотность комбинированного картона у поставщика составляет около 0,11 lb/ft² (примерное значение; запросите реальное для вашей марки), пустая коробка весит примерно 9,06 × 0,11 ≈ 1,0 lb. Переход на пятислойный картон добавляет лайнер и флютинг, поэтому масса заметно возрастает.
Эта масса теперь входит в расчёты соответствия требованиям. Американские программы EPR для упаковки на уровне штатов взимают плату по массе материала. Ориентировочный диапазон, который обсуждают в отрасли для бумажной упаковки, — около $0,01–0,03 за lb, то есть примерно $0,01–0,03 на эту коробку. Ставки зависят от штата, года и организации, реализующей ответственность производителя, поэтому проверьте их перед составлением бюджета. Для отправлений в ЕС Регламент (ЕС) 2025/40 (PPWR)[7] применяется в целом с 12 августа 2026 года. Он стимулирует минимизацию упаковки, а страница Европейской комиссии об упаковочных отходах[8] отслеживает имплементирующие акты. По этим правилам документированная масса коробки и пустое пространство в упаковке имеют реальное значение для соблюдения требований.
Эффективность использования материала важна и при вторичной переработке. По данным American Forest & Paper Association[9] , около 69 %–74 % картона в США, доступного для сбора на переработку, было переработано в 2024 году. Часто цитируемый показатель переработки гофрокартона 96,5 % получен на основе данных EPA 2018[10] , где применён другой метод. Эти два значения не образуют тренд, поэтому указывайте для каждого год и метод.
Сравнение: какие марки картона проходят в разобранном примере
Во всех строках используется одна и та же коробка 16 × 12 × 10 in (Z = 56 in) и требования из шага 2. Запас — это расчётная BCT, делённая на требование, минус единица.
Марка картона (пример)
Толщина (in)
BCT по McKee (lb)
Колонная укладка (требуется 613 lb)
Перевязанная укладка (требуется 1,021 lb)
32 ECT, трёхслойный, гофра C
0.16
562
Не проходит (−8 %)
Не проходит (−45 %)
40 ECT, трёхслойный, гофра C
0.16
703
Проходит (+15 %)
Не проходит (−31 %)
44 ECT, трёхслойный, гофра C
0.16
773
Проходит (+26 %)
Не проходит (−24 %)
48 ECT, пятислойный, гофра BC
0.25
1,054
Проходит (+72 %)
Проходит с малым запасом (+3 %)
51 ECT, пятислойный, гофра BC
0.25
1,120
Проходит (+83 %)
Проходит (+10 %)
Из таблицы следуют три решения. Во-первых, привычная марка 32 ECT недостаточна для этого штабеля даже при лучшей схеме укладки. Во-вторых, переход на колонную укладку позволяет обойтись трёхслойным картоном 40 ECT, что избавляет от увеличения массы и толщины, свойственного пятислойному картону. В-третьих, если перевязка неизбежна, пятислойный картон 48 ECT проходит только на бумаге. Запас 3 % укладывается в обычный разброс свойств картона и результатов испытаний, поэтому надёжнее утвердить 51 ECT или провести испытание BCT на 48 ECT.
Та же математика применима к стандартным гофрокоробкам со склада. Складская коробка с указанным на ней значением ECT либо обеспечивает требуемую BCT, либо нет, поэтому этот расчёт также показывает, безопасен ли стандартный размер, до того как вы начнёте рассматривать изготовление индивидуальной оснастки.
Проверьте, прежде чем масштабировать
Расчёт сужает выбор. Решение принимают испытания. Перед производственным заказом:
Проведите испытание BCT на коробках, выдержанных при вашей наихудшей влажности, а не только в стандартных лабораторных условиях.
Сравните измеренную BCT с оценкой по McKee. Если она ниже примерно более чем на 10–15 %, ищите слабую биговку, влияние печати или проблемы с качеством шва.
Добавьте испытания на падение и вибрацию, если главный риск — повреждение товара, а не обрушение штабеля.
Зафиксируйте исходные данные (верхняя нагрузка, коэффициенты, ECT, толщина, размер заготовки) в спецификации, чтобы повторные заказы можно было проверять по тем же числам.
Когда числа готовы, отправьте их вместе с запросом цены. Требуемая BCT, внутренние размеры, схема штабелирования и влажность позволяют заводу предложить подходящую марку, а не марку по умолчанию. Наша страница « транспортные гофрокоробки на заказ » объясняет, как подать эти спецификации, как устроены контроль качества и согласование и как сравнивать каналы закупки, поэтому здесь эти темы не повторяются.
Частые вопросы
Вопрос: как рассчитать BCT, которая нужна моей коробке?
Умножьте массу одной упакованной коробки на число коробок над нижней — получится верхняя нагрузка. Затем разделите её на произведение ваших коэффициентов потерь по влажности, сроку хранения, обращению и схеме укладки. В разобранном примере верхняя нагрузка 225 lb превратилась в требование 613 lb для колонной укладки и 1,021 lb для перевязанной.
Вопрос: достаточно ли точна формула McKee, чтобы размещать заказ?
Её точности достаточно, чтобы составить короткий список марок для стандартных коробок RSC, но не чтобы утвердить марку. Ручки-отверстия, вентиляционные отверстия, большая площадь печати, высечные конструкции и необычные пропорции могут снизить реальную BCT ниже оценки. Подтверждайте итоговую марку испытанием коробок на сжатие на выдержанных образцах.
Вопрос: можно ли пересчитать показатель прочности на продавливание по Маллену в ECT?
Надёжно — нет. Прочность на продавливание (ISO 2759) измеряет разрыв лицевой поверхности картона, а ECT (ISO 3037) — сжатие по торцу. Картон с продавливанием 200# и картон 32 ECT часто указывают рядом, но для штабелирования они не равнозначны. Для расчёта на сжатие используйте ECT, а прочность на продавливание — для оценки риска прокола.
Вопрос: насколько влажность меняет результат?
Часто сильнее любого другого фактора. Данные исследований, использованные в этом руководстве, включают опорную точку — потерю BCT около 32 % при относительной влажности 80 %, а источники по морским перевозкам указывают потери, приближающиеся к 50 %. Смоделируйте самые тяжёлые условия хранения, затем подтвердите результат испытаниями выдержанных образцов.
Вопрос: всегда ли более тяжёлая коробка означает более безопасную?
Нет. В разобранном примере переход от перевязанной укладки к колонной позволил трёхслойному картону 40 ECT удовлетворить требованию. Переход на пятислойный картон добавил бы массу, толщину стенки и, при платежах EPR, зависящих от массы, стоимость на единицу. Сначала исправьте схему укладки, а затем уже усиливайте картон.
Вопрос: какие числа принести поставщику?
Принесите внутренние размеры, массу упакованной коробки, максимальную высоту штабеля, схему укладки на поддоне, влажность и срок хранения, требуемую BCT и целевую площадь заготовки или марку картона. С этими данными коммерческие предложения можно сравнивать построчно, а не выбирать марку наугад.
Главные выводы
Требуемая прочность — это верхняя нагрузка, умноженная на коэффициент запаса, а не масса товара. — Верхняя нагрузка 225 lb превратилась в требование к BCT 613–1,021 lb в зависимости от схемы укладки на поддоне (Источник)
Влага — переменная, которая с наибольшей вероятностью разрушит ваш штабель. — Около 32 % потери BCT при относительной влажности 80 % в использованных здесь справочных данных (Источник)
McKee превращает измеренную ECT в пригодную оценку BCT. — Трёхслойный картон с гофрой C 32 ECT даёт оценку около 562 lb при периметре 56 in, при этом ECT измерена по редакции 2022 года стандарта ISO 3037 (Источник)
Площадь заготовки делает стоимость материала проверяемой. — Пример коробки RSC требует 9,06 ft² чистой площади и около 9,79 MSF на 1,000 коробок при припуске на отходы 8 % (Источник)
Масса коробки теперь — данные для соблюдения требований. — PPWR ЕС применяется в целом с 12 августа 2026 года (Источник)
Приводите показатели переработки вместе с методом их расчёта. — 69 %–74 % (AF&PA, 2024) и 96,5 % (EPA, 2018) несопоставимы (Источник)
Заключение
Расчёт гофрокоробки занимает около пятнадцати минут в электронной таблице и заменяет марку «по умолчанию» документированным решением. Рассчитайте верхнюю нагрузку, примените честные коэффициенты потерь, с помощью McKee найдите наименьшую марку, удовлетворяющую требованию, а по площади заготовки узнайте, во что эта марка обходится в картоне и массе. Затем испытайте выбранную марку в наихудших условиях. Когда вы приходите с числами, вы сравниваете предложения по существу и успеваете заметить как недостаточно прочные, так и избыточно усиленные коробки, пока они не попали на поддон.
Международная организация по стандартизации, ISO 3037:2022, Картон гофрированный. Определение сопротивления торцевому сжатию. https://www.iso.org/obp/ui/en/#!iso:std:80310:en (дата обращения: октябрь 2026 г.). ↩
Привет! Я Bruce, гордый отец своего замечательного сына. Я основатель Zigpac, полиграфической и упаковочной компании, помогающей малому и среднему бизнесу индивидуальными решениями. Давайте создадим что-то великое вместе!


 PDF блога для чтения офлайн


Информация ниже необходима для входа через социальные сети
Войти
Создать новый аккаунт