


 PDF блога для чтения офлайн
Краткий ответ: Фин-шов соединяет внутренний герметизирующий слой пакета с самим собой и складывается плоско в виде выступающего ребра, поэтому его можно использовать почти с любым ламинатом, имеющим один термосвариваемый внутренний слой, включая ламинаты с металлической фольгой и металлизированные структуры. Нахлесточный шов накладывает внутренний слой на внешнюю поверхность. Он лежит ровнее и расходует меньше плёнки, но работает только тогда, когда обе поверхности плёнки можно термосварить друг с другом. Для большинства барьерных ламинатов, используемых для сухих продуктов, указывайте фин-шов. Выбирайте нахлесточный шов, если используете моноплёнку, свариваемую с обеих сторон, и хотите сэкономить плёнку или сохранить заднюю панель ровной.
Сравнивая пакет с фин-швом и пакет с нахлесточным швом, вы, по сути, выбираете, как устроен продольный шов на задней стороне пакета с центральным швом (также называемого пакетом с задним швом, T-образным швом или подушечным пакетом). От этого выбора зависит, какие плёнки можно использовать, как шов воспринимает нагрузку, сколько плёнки расходует каждый пакет и где прерывается печатный рисунок. Покупатели часто вообще не указывают это в RFQ, и именно этот пробел объясняет, почему многие коммерческие предложения невозможно сравнить.
Почему тип заднего шва должен быть указан в вашей спецификации
Проблема: Два поставщика предлагают «пакет с центральным швом». Один указывает цену на ламинат PET/PE с обратной печатью и фин-швом. Другой — на коэкструдированную плёнку с нахлесточным швом. Цены за единицу, ширина плёнки и допущения по срокам поставки различаются, и никто не сказал, какая конструкция на самом деле будет работать на вашей линии формования, наполнения и запайки.
Чем это грозит: Задний шов и точка, где он пересекает верхний и нижний швы, — наиболее частые места отказа гибких пакетов. В руководстве FDA по бактериологическим аналитическим методам (BAM) для гибкой упаковки к дефектам относятся каналы утечки, загрязнённые швы и угловые протечки, а инспекторам рекомендуется внимательно проверять место, где торцевой шов пересекает боковой шов проверка гибкой упаковки по FDA BAM[1]. Ущерб не гипотетический. Рецензируемый анализ 2025 года отзывов FDA за период с января 2019 по январь 2025 года выявил 791 идентификаторов продукции, связанных с целостностью швов. На пакеты и мешки пришлось 74,8 % от них, а 54 % (430 из 791) были отнесены к категории «неполный или дефектный шов» исследование отзывов из-за нарушения целостности швов[2]. Это медицинские изделия, а не пакеты для снеков, но механизмы отказа термосварных швов одинаковы.
Решение: Осознанно выберите тип заднего шва, укажите его в техническом задании и попросите каждого поставщика рассчитать одну и ту же конструкцию. В разделах ниже объясняются компромиссы, чтобы вы могли принять это решение до запроса цен.
В чём разница между фин-швом и нахлесточным швом?
Оба варианта относятся к типам запайки пакетов с задним швом. Одно полотно плёнки оборачивается вокруг формующего тубуса, два продольных края соединяются в вертикальный шов, а поперечные швы закрывают верх и низ. Отличается только этот вертикальный шов.
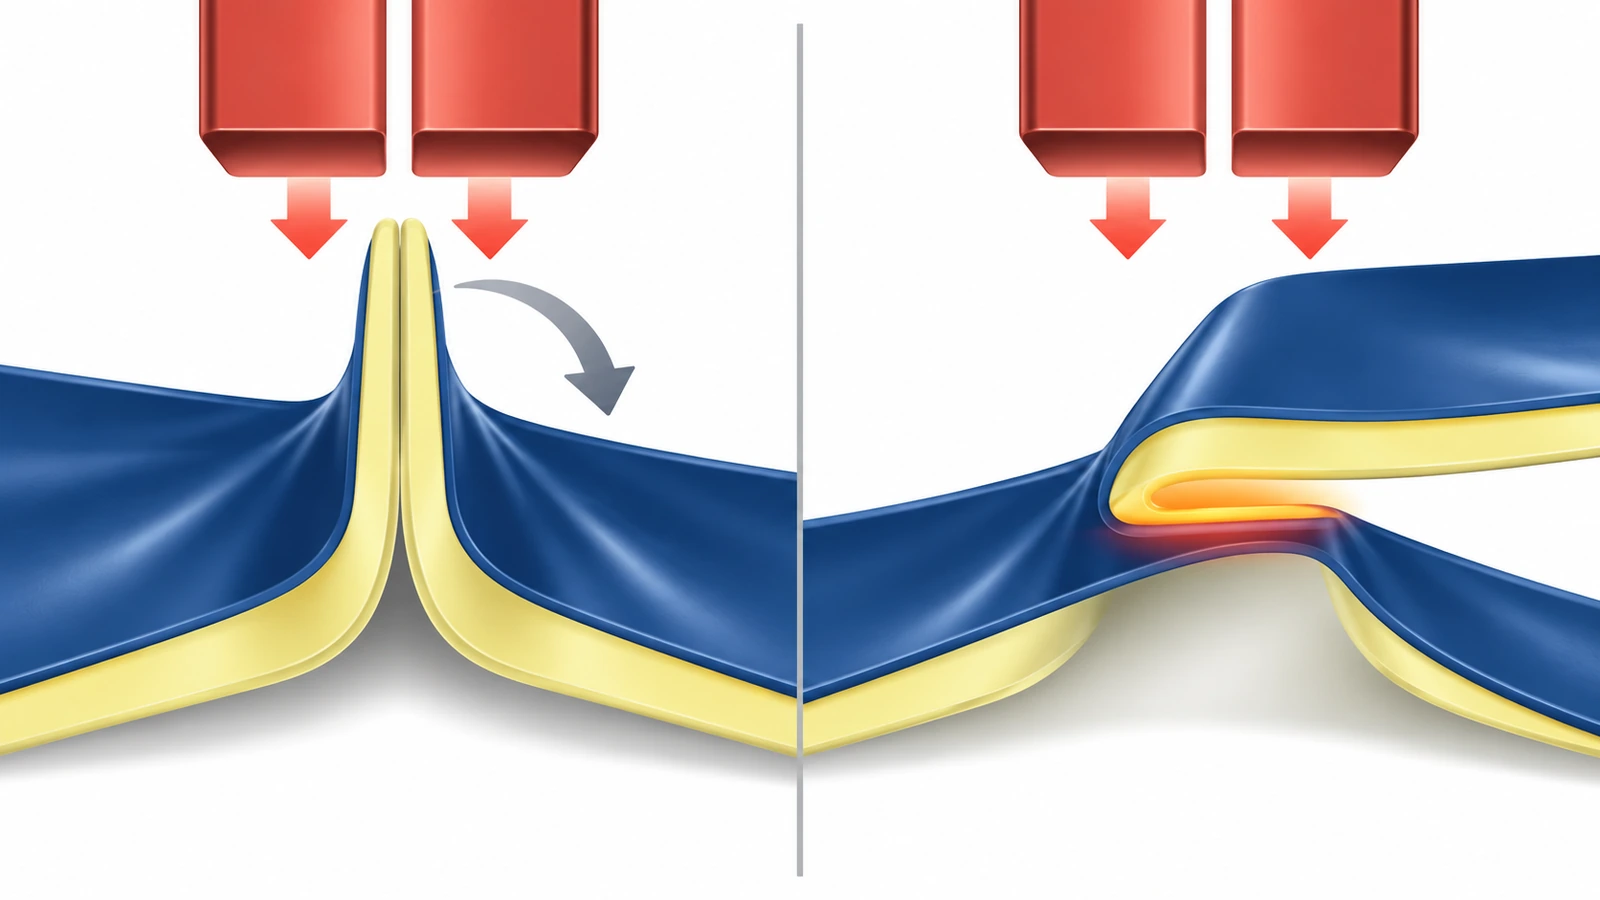
- Фин-шов (внутренний слой к внутреннему): Два края сводятся так, что внутренний герметизирующий слой обращён к внутреннему герметизирующему слою. Соединённая полоска выступает над задней панелью, как ребро, и затем складывается плоско на 1 сторону. Поскольку один и тот же материал сплавляется сам с собой, плёнке нужна только одна термосвариваемая поверхность.
- Нахлесточный шов (внутренний слой к внешнему): Один край перекрывает другой, и внутренний герметизирующий слой верхнего края сплавляется с внешней поверхностью нижнего края. Ничего не выступает, поэтому задняя сторона остаётся почти ровной. Это работает только тогда, когда внешняя поверхность также может соединяться при температуре сварочных губок.
Верхний и нижний поперечные швы выполнены одинаково в обоих вариантах. Таким образом, выбор между нахлесточным швом и фин-швом сводится к совместимости плёнки, механике шва, расходу плёнки и внешнему виду задней панели.
Требования к плёнке для фин-шва и то, что добавляет нахлесточный шов
Фин-шов — стандартный выбор для ламинированных плёнок, поскольку он предъявляет к структуре минимальные требования. Подходит любой ламинат с термосвариваемым внутренним слоем: прозрачный PET/PE, металлизированный PET/VMPET/PE или PET/AL/PE с металлической фольгой. Внешний PET имеет более высокую температуру плавления, чем герметизирующий слой PE, поэтому губки могут расплавить внутреннюю часть, не прилипая к внешней. Это же свойство исключает нахлесточный шов. При обычных температурах запайки внешняя поверхность PET не сплавляется с внутренним слоем PE.
Для нахлесточного шва нужно одно из двух. Первое — плёнка, свариваемая с обеих сторон, обычно коэкструдированная плёнка с термосварными слоями с обеих сторон. Второе — термосварной лак или покрытие, нанесённое на внешнюю поверхность в зоне перекрытия. Каждый вариант сужает выбор материалов, а путь с покрытием добавляет слой, который необходимо квалифицировать.
Документация по контакту с пищевыми продуктами следует тому же принципу. В обоих вариантах внутренний герметизирующий слой, контактирующий с продуктом, обычно представляет собой полимер олефинов, и в США его проверяют на соответствие условиям использования, указанным в 21 CFR 177.1520 (полимеры олефинов)[3]. Нахлесточный шов создаёт два менее очевидных риска. Во-первых, внутренний край перекрытия находится внутри пакета, поэтому узкая полоска внешней поверхности (и любые чернила или покрытие на ней) может контактировать с продуктом. Во-вторых, срез перекрывающегося полотна находится внутри пакета, поэтому при ламинате с металлической фольгой кромка фольги обращена к содержимому. Фин-шов оставляет оба среза на кончике фина, за пределами пространства продукта. Если вы выбираете нахлесточный шов, запросите зону перекрытия без чернил и письменное подтверждение того, что покрытие подходит для контакта с пищевыми продуктами.
Покрытия также имеют значение, если пакеты когда-либо будут поставляться в Европу. С 12 августа 2026 года упаковка пищевых продуктов в ЕС не может содержать PFAS на уровне 25 ppb и выше для любого отдельного вещества, 250 ppb и выше для суммы целевых PFAS или общего фтора на уровне 50 ppm и выше. Эти ограничения относятся к концентрации в упаковке, а не к миграции, и распространяются также на запасы, произведённые до этой даты, но поступившие на рынок после неё ограничения ЕС по PFAS в рамках PPWR[4]. Термосварные лаки и барьерные покрытия следует включить в перечень испытаний.
Перерабатываемость может подтолкнуть к нахлесточному шву. Моноплёнка, свариваемая с обеих сторон, — именно то, что нужно нахлесточному шву, и именно в этом направлении движутся перерабатываемые конструкции. Однако к этому заявлению стоит подходить осторожно: знак How2Recycle для сдачи в магазинах действует только в США и не равнозначен сбору отходов у обочины рекомендации How2Recycle по сдаче в магазинах[5]. В ЕС классы перерабатываемости ещё только определяются, а с 1 января 2038 года упаковка должна достигать как минимум класса B, чтобы выводиться на рынок Регламент (ЕС) 2025/40[6].
Прочность шва: как каждый задний шов воспринимает нагрузку
Два шва выходят из строя по-разному, потому что нагрузка на них различна. Когда заполненный подушечный пакет сдавливают в коробке, надувают азотом или перевозят на высоте, внутреннее давление разводит две стенки в стороны.
- Фин-шов: нагрузка на отрыв. Давление пытается отделить фин от основания, как когда вы открываете пакет с чипсами. Отрыв — более слабое направление для любого термошва, поэтому прочность фин-шва зависит от хорошо проплавленного и незагрязнённого основания.
- Нахлесточный шов: нагрузка на сдвиг. Давление сдвигает перекрывающиеся слои относительно друг друга, а не отделяет их. Швы, как правило, лучше сопротивляются сдвигу, чем отрыву. Компромисс в том, что соединение зависит от внешней поверхности, где добавки для скольжения, чернила, масса покрытия или пыль могут варьироваться от рулона к рулону.
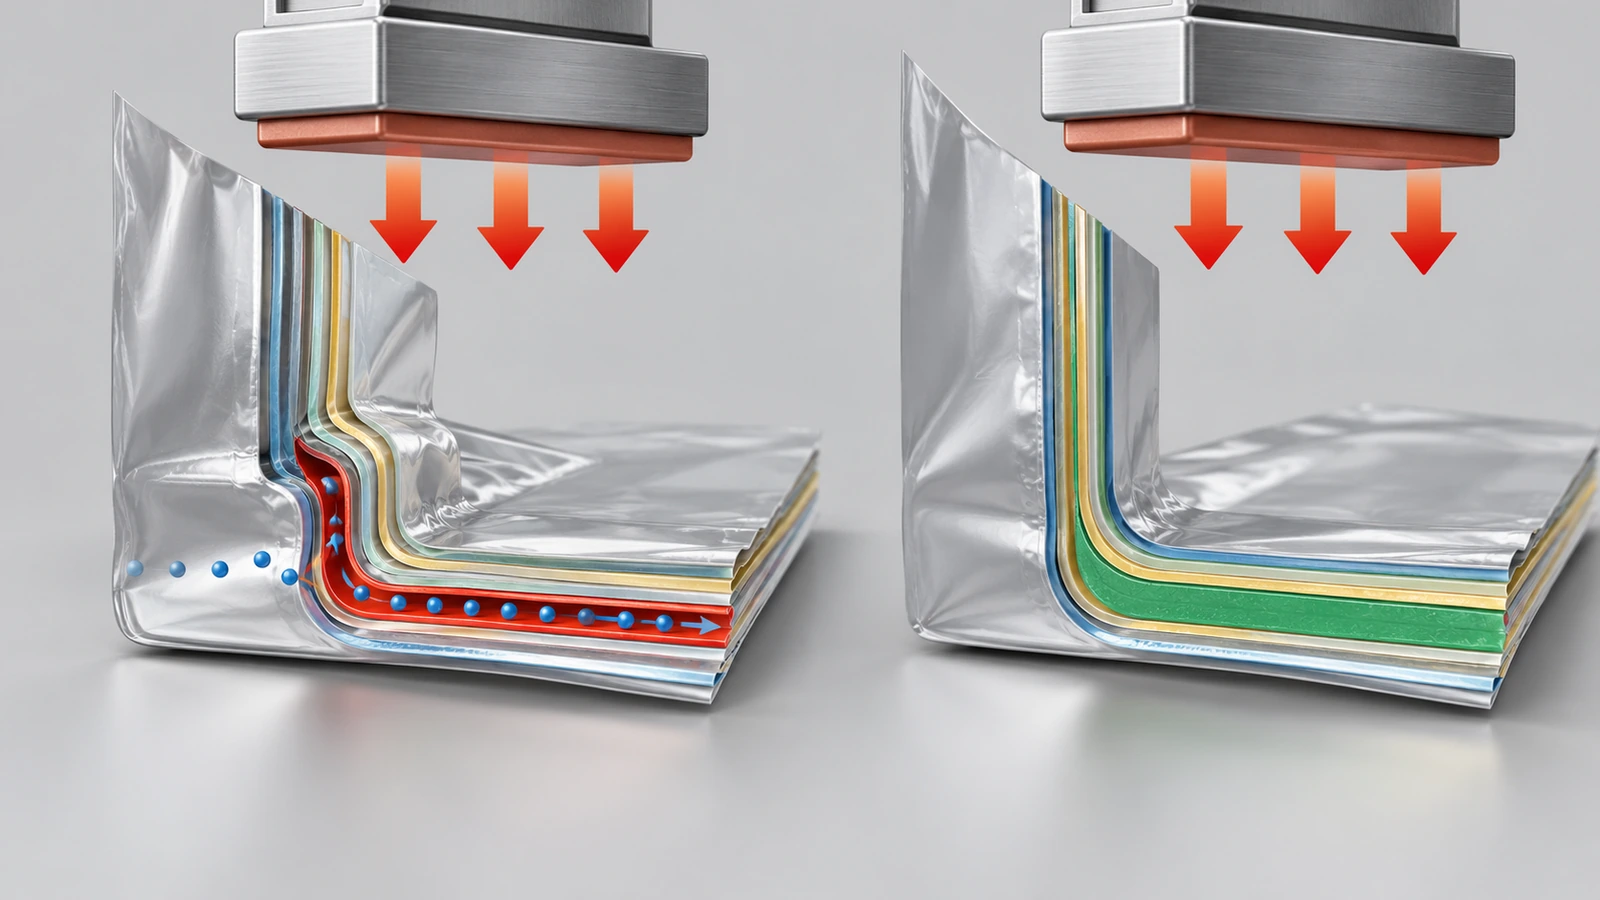
Т-образное соединение — это место, где вертикальный шов встречается с поперечным швом, и в этой точке два варианта ведут себя очень по-разному. Сложенный фин добавляет два дополнительных слоя поверх задней стенки, поэтому губка поперечного шва должна перейти от двух слоёв к четырём в пределах нескольких миллиметров. Нахлесточный шов переходит от двух слоёв к трём. Чем круче перепад, тем труднее полностью проплавить кромки этого перепада, а крошечный непроваренный участок превращается в канал утечки. Поэтому на линиях с фин-швом часто требуется дополнительное давление губок или немного более высокая температура на поперечном шве. Попросите поставщика проверять Т-образное соединение на первых образцах, а не только плоские участки шва.
Испытания требуют такого же внимания. ASTM F88 измеряет усилие, необходимое для разрыва шва. Образец с фин-швом испытывают на отрыв. Образец с нахлесточным швом, испытываемый так же, в основном нагружается на сдвиг, поэтому два результата нельзя напрямую сопоставлять, даже если единицы измерения совпадают. Запросите результаты F88 отдельно для заднего шва и обоих поперечных швов, с указанием среднего значения и минимума. Для представления о масштабе: Агентство оборонной логистики США в требованиях к качеству пакетов для рационов относит к серьёзным дефектам среднюю прочность шва ниже 6 lb на дюйм ширины или любой отдельный образец ниже 5 lb на дюйм. В том же документе эффективный шов определяется как незагрязнённый, сплавленный, непрерывный путь шириной не менее 1/16 дюйма Требования DLA к качеству пакетов для рационов[7]. Военная спецификация на гибкие пакеты для пищевых продуктов идёт дальше и требует, чтобы обычные термошвы были шириной не менее 1/8 дюйма, без рельефного рисунка, скрывающего дефекты MIL-PRF-44073J[8]. Это ориентиры для требовательных применений, а не универсальные пороги приёмки для пакета сухих снеков. Согласуйте собственные пределы в письменном виде.
Также согласуйте, как будут классифицироваться дефекты. В руководстве Всемирной продовольственной программы (WFP) по дефектам гибкой упаковки протечку по каналу относят к серьёзным дефектам, а неполный шов в сложенной зоне из нескольких слоёв — к критическим классификация дефектов WFP[9]. Эта формулировка о сложенной зоне хорошо подходит к Т-образному соединению фин-шва. Используйте её, чтобы пакет, который «выглядит запаянным», нельзя было принять только по внешнему виду.
Расход плёнки и область печати
Расход плёнки. Фин расходует плёнку с обоих краёв полотна, примерно вдвое больше высоты фина. Нахлесточный шов расходует только ширину перекрытия, однократно. Поэтому для того же готового пакета полотно под нахлесточный шов уже. На одном пакете экономия невелика, но на крупносерийных бобинах она накапливается. Попросите поставщиков указать ширину полотна для каждого варианта, чтобы рассчитать расход плёнки на тысячу пакетов, а не гадать.
Область печати. Оба варианта оставляют переднюю панель без швов, и это по-прежнему главное преимущество пакета с центральным швом для брендинга. Задняя панель ведёт себя по-разному:
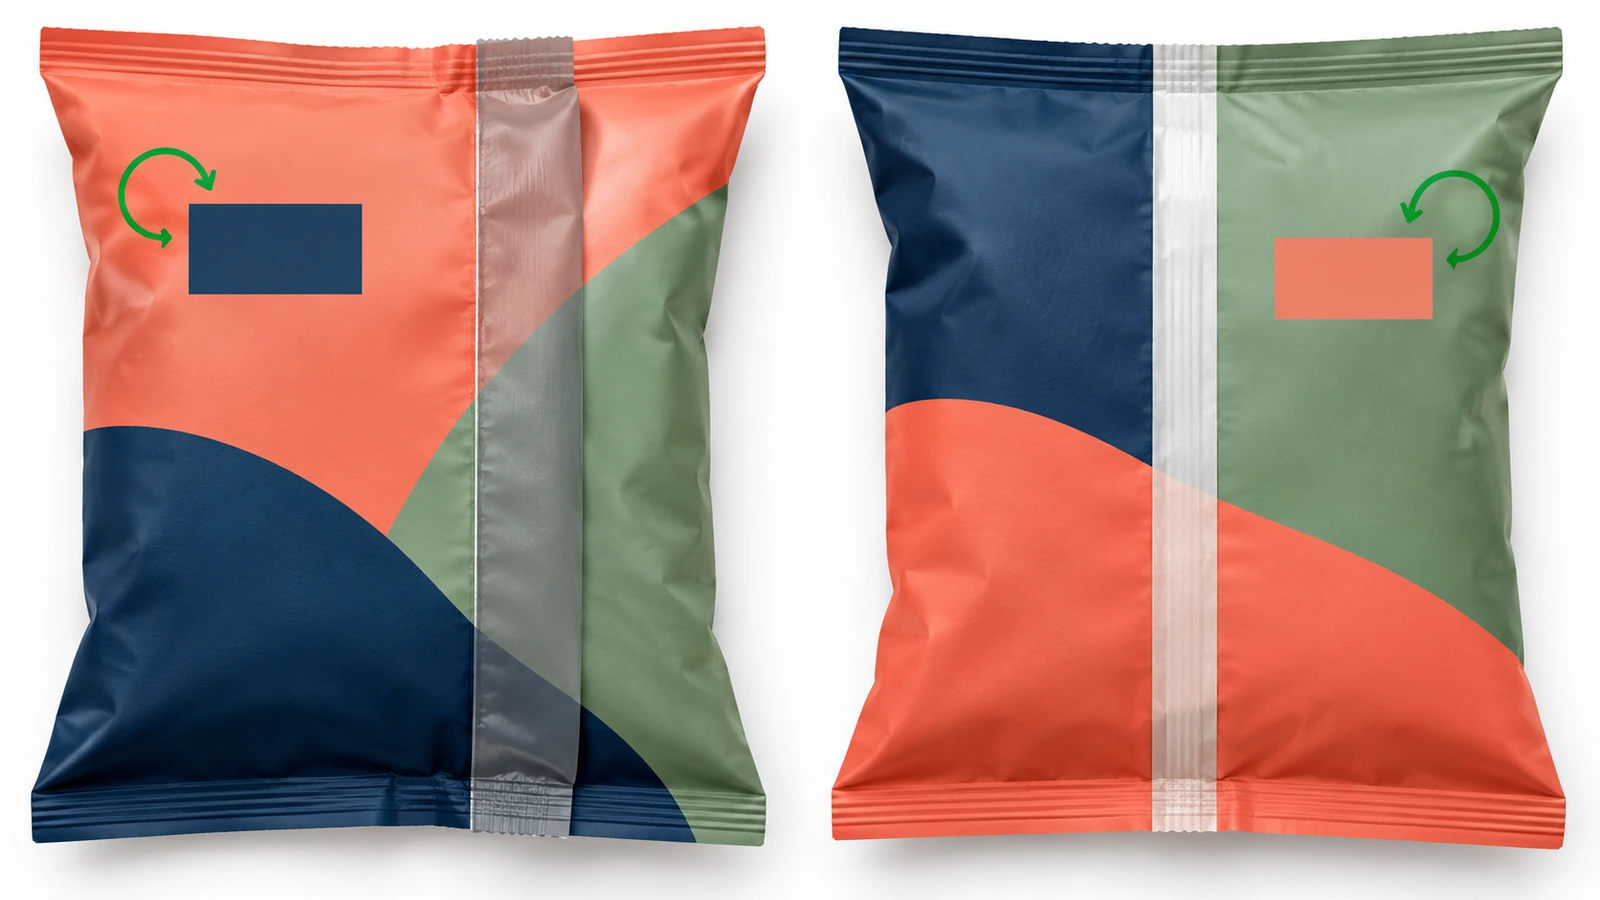
- Фин-шов: Любой рисунок, напечатанный в зоне фина, исчезает в шве. Когда фин складывается плоско, он также закрывает полоску задней панели на 1 стороне. Укажите направление сгиба (влево или вправо), чтобы дизайнеры знали, какая сторона скрыта.
- Нахлесточный шов: Задняя сторона остаётся ровнее, что подходит для этикеток, кодов даты и укладки в коробки. Перекрытая полоса внешнего рисунка скрыта, а чернила в зоне склеивания могут ослабить шов, поэтому зона перекрытия обычно требует полосы без чернил или с покрытием.
Для любого варианта держите штрихкоды, панели пищевой ценности и окна с кодом партии вне шва и Т-образных соединений. Полная настройка макета описана на нашей странице индивидуальных пакетов с центральным швом , поэтому здесь она не повторяется.
Когда использовать пакет с нахлесточным швом: пятишаговое решение для сухих продуктов
- Начните с барьерных свойств, которые вам нужны, а не со шва. Если вашему продукту нужен металлизированный ламинат или ламинат с металлической фольгой и внешним слоем PET, решение уже принято: фин-шов. В качестве верхнего ориентира военная спецификация на пакеты ограничивает для материала показатели O2TR до 0,06 cc/m²/24 h/atm и WVTR до 0,01 g/m²/24 h [8]. Большинству сухих розничных товаров требуется гораздо меньше, поэтому подтвердите реальную целевую величину до оплаты металлической фольги.
- Посмотрите на наполнение. Мелкие порошки, такие как специи, мука и смеси для напитков, могут запылить зону шва. Плотные или тяжёлые наполнители создают нагрузку на нижнее Т-образное соединение. Снеки, упакованные с продувкой азотом, держат подушку под давлением на протяжении всей дистрибуции. Во всех трёх случаях закладывайте запас прочности в Т-образное соединение и запрашивайте данные испытаний заполненных пакетов, а не пустых.
- Рассмотрите нахлесточный шов, если плёнка уже это позволяет. Более лёгкие сухие товары, упакованные в моноплёнку, свариваемую с обеих сторон, где важны ровная задняя сторона или экономия плёнки, — естественный случай для нахлесточного шва. Не навязывайте нахлесточный шов ламинату, которому для склеивания нужно дополнительное покрытие.
- Проверьте оборудование. Формирующие воротники и узлы заднего шва настроены под один вариант. Переход на существующую линию VFFS обычно означает замену деталей и новую валидацию запайки. Пакет, который нельзя запаять на вашем наполнителе, — это не экономия.
- Укажите это в RFQ. Укажите тип шва, направление сгиба фина или сторону перекрытия при нахлесточном шве, какие поверхности плёнки должны быть свариваемыми, зону без чернил и метод испытания шва с указанием среднего значения и минимума. Так коммерческие предложения можно будет сравнивать построчно.
Сравнение пакетов с фин-швом и нахлесточным швом
| Параметр | Фин-шов | Нахлесточный шов |
|---|---|---|
| Соединение | Внутренний герметизирующий слой к внутреннему | Внутренний герметизирующий слой к внешней поверхности |
| Требование к плёнке | Один термосвариваемый внутренний слой | Свариваемость обеих поверхностей или термосварное покрытие на внешней поверхности |
| Типичные структуры | Ламинаты PET/PE, PET/VMPET/PE, PET/AL/PE | Коэкструдированные плёнки, свариваемые с обеих сторон; плёнки с покрытием |
| Нагрузка на шов под давлением | Отрыв (более слабое направление) | Сдвиг (обычно более сильное направление) |
| Перепад слоёв в Т-образном соединении | 2 to 4 слоя, когда фин сложен | 2 to 3 слоя |
| Срезанные кромки | Вне пространства продукта | Одна кромка внутри пакета (кромка фольги открыта, если ламинат с металлической фольгой) |
| Расход плёнки | Примерно вдвое больше высоты фина | Одна ширина перекрытия |
| Задняя панель | Поднятый фин, сложенный на 1 сторону | Ровнее, со слабым перепадом в зоне перекрытия |
| Окно запайки зависит от | Один материал, сплавляющийся сам с собой | Две поверхности, включая чернила, покрытие и добавки на внешней стороне |
| Лучше всего подходит для сухих продуктов | Барьерные ламинаты, порошки, снеки с газовой продувкой, кофе и специи в металлической фольге или металлизированной плёнке | Более лёгкие сухие товары в моноплёнках, где важны ровность или экономия плёнки |
Часто задаваемые вопросы
FAQ: Какой шов прочнее — фин-шов или нахлесточный?
При внутреннем давлении нахлесточный шов нагружается на сдвиг и, как правило, лучше сопротивляется раскрытию, чем фин-шов, который нагружается на отрыв. На практике больше отказов определяют Т-образное соединение и загрязнение шва, чем геометрия шва. Хорошо валидированный фин-шов превосходит плохо склеенный нахлесточный шов. Оценивайте прочность по данным ASTM F88 для вашей собственной плёнки, отдельно для каждого шва, с указанием минимального значения.
FAQ: Можно ли запаять нахлесточным швом любой ламинат?
Нет. Нахлесточному шву нужно, чтобы внешняя поверхность сплавлялась с внутренним герметизирующим слоем. У стандартных ламинатов PET/PE и PET/AL/PE с обратной печатью внешний слой из PET не соединяется с PE при температурах запайки. Им нужно термосварное покрытие в зоне перекрытия или фин-шов.
FAQ: Какой задний шов лучше для кофе, специй и порошков?
Эти продукты обычно требуют металлизированных барьерных ламинатов или ламинатов с металлической фольгой, а это указывает на фин-шов. Порошки также могут запылить зону шва, поэтому запросите испытания заполненных пакетов в Т-образном соединении и классификацию дефектов, которая относит протечки по каналу к серьёзным дефектам.
FAQ: Пакет с нахлесточным швом всегда дешевле?
Нахлесточный шов использует более узкое полотно, поэтому расход плёнки на пакет ниже. Эта экономия может исчезнуть, если плёнке нужно особое покрытие или более дорогая структура, свариваемая с обеих сторон, либо если вашему наполнителю требуется замена деталей. Сравнивайте полную стоимость по коммерческим предложениям, в которых указаны ширина полотна, структура и покрытия.
FAQ: Перерабатываются ли пакеты с фин-швом и нахлесточным швом?
Перерабатываемость зависит от плёнки, а не от шва. Мономатериальные плёнки PE или PP, которые часто подходят для нахлесточных швов, рассчитаны на переработку. Многоматериальные ламинаты с металлической фольгой обычно к переработке не относятся. В США приём отходов в магазинах не равнозначен сбору у обочины, поэтому заявлять о перерабатываемости следует только для конкретной плёнки и потока отходов, к которым это относится.
FAQ: Какие документы о контакте с пищевыми продуктами стоит запросить?
Запросите послойную декларацию материалов и заявление о соответствии, привязанное к типу пищевого продукта и условиям использования, а не общее заявление «пищевого назначения». Для мяса и птицы USDA FSIS ожидает, что предприятия будут хранить гарантийные письма на упаковочные материалы для проверки рекомендации FSIS по упаковочным материалам[10]. Для нахлесточного шва также подтвердите покрытие и любые чернила возле зоны перекрытия.
Главные выводы
- Целостность шва — самая частая причина отзыва пакетов, поэтому задний шов заслуживает явной спецификации. — 54 % (430 из 791) идентификаторов продукции из отзывов FDA, связанных со швами, относились к категории «неполный или дефектный шов», а 74,8 % касались пакетов или мешков (Источник))
- Фин-швы подходят почти для любого барьерного ламината; нахлесточным швам нужны обе поверхности плёнки, пригодные для запайки. — внутренние герметизирующие слои обычно представляют собой полимеры олефинов, проверяемые по 21 CFR 177.1520 (Источник))
- Используйте опубликованные эталоны в качестве ориентиров при установке пределов приёмки швов. — пакеты для рационов считают серьёзным дефектом среднюю прочность ниже 6 lb/дюйм или любой образец ниже 5 lb/дюйм (Источник))
- Ширина шва и скрытые дефекты так же важны, как прочность. — обычные термошвы шириной не менее 1/8 дюйма, без тиснения, скрывающего дефекты, по стандарту MIL-PRF-44073J (Источник))
- Покрытия, которые делают нахлесточные швы возможными, также должны соответствовать ограничениям ЕС по PFAS, если вы экспортируете продукцию. — 25 ppb для одного вещества, 250 ppb для суммы, 50 ppm общего фтора с 12 августа 2026 года (Источник))
Заключение
Выбор между фин-швом и нахлесточным швом вытекает из вашей плёнки. Если сухому продукту нужен металлизированный ламинат или ламинат с металлической фольгой и внешним слоем PET, укажите фин-шов, задайте направление сгиба и запросите испытания в Т-образном соединении. Если вы используете моноплёнку, свариваемую с обеих сторон, и цените ровную заднюю сторону или экономию плёнки, нахлесточный шов стоит запросить, при условии что вы контролируете зону перекрытия и проверяете её на собственном наполнителе. В любом случае зафиксируйте в письменном виде тип шва, свариваемые поверхности и метод испытаний, чтобы каждый поставщик предлагал один и тот же пакет. Когда выбор заднего шва будет готов, отправьте техническое задание через нашу страницу запроса коммерческого предложения на пакеты с центральным швом , и мы предложим именно ту конструкцию, которую вы укажете.
Источники
- U.S. FDA, Руководство по бактериологическим аналитическим методам (BAM), Испытания гибкой упаковки (размещено на сайте University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., «Отзывы, связанные с целостностью швов», AAPS Open 11:30, опубликовано 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Полимеры олефинов (актуальный текст). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, «Ограничения PFAS по PPWR применяются с 12 августа», 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, «Сдача в магазинах (только для США)», 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Регламент (ЕС) 2025/40 об упаковке и отходах упаковки, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Агентство логистики обороны США, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Упаковка пищевых продуктов в гибкие пакеты, с изменением 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- Всемирная продовольственная программа, руководство по дефектам гибкой упаковки (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- Служба безопасности пищевых продуктов и инспекции USDA, «Материалы упаковки мяса и птицы». http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


Информация ниже необходима для входа через социальные сети
Войти
Создать новый аккаунт