


 PDF блога для чтения офлайн
Краткий ответ: Скрайбирование шильдиков из нержавеющей стали — это протяжка алмазного или твердосплавного стилуса по пластине, при которой остаётся сплошная выглаженная канавка. Метод обходится без нагрева, краски и химии, поэтому это недорогой способ нанести серийные номера и даты своими силами на заранее протравленные заготовки. Метки получаются мельче и менее контрастными, чем при глубоком травлении или точечно-ударной маркировке, поэтому скрайбирование подходит для переменных данных, но не для неизменного текста по безопасности.
Если вы выпускаете оборудование партиями, паспортная табличка почти не меняется. Логотип, модель, поля напряжения и предупреждения одинаковы на каждом изделии. Серийный номер, дата сборки и иногда код опции меняются на каждом изделии. Эту задачу решает скрайбирование шильдиков из нержавеющей стали. В статье объясняется, как скрайбирование физически формирует метку на пластинах 304 и 316. Также показано, как организовать процесс на своём производстве и в чём скрайбирование уступает химическому травлению, волоконному лазеру и точечно-ударной маркировке: по читаемости, коррозионному поведению и производительности.
Проблема: переменные данные — слабое место программ производства шильдиков
Проблема. Производители оборудования обычно решают вопрос данных для каждого изделия одним из четырёх способов, и у каждого есть своя цена. Первый — заказывать полностью индивидуальные протравленные таблички под каждый серийный номер. Тогда финальная сборка зависит от очереди макетов у поставщика, а любая ошибка в данных превращает постоянную деталь в брак. Второй — ручное клеймение пуансонами: оно работает, но даёт неровную базовую линию, а на тонком металле удар может прогнуть пластину вокруг монтажных отверстий. Третий — поверхностная краска или печатное покрытие. В отраслевых разборах отказов не раз описываются печатные метки, которые выцветают, пока «металл, возможно, ещё на месте, а текста уже нет». Четвёртый — купить волоконный лазер, а это капитальные затраты, защитный кожух, вытяжка дыма и программа безопасности ради задачи, которая может сводиться к нескольким десяткам табличек в неделю.
Постановка проблемы. Объёмы реальны, но невелики. В одном обсуждении практиков производитель оборудования рассказал, что отправляет примерно 50 бирок из нержавеющей стали с серийными номерами в месяц из металла толщиной около 0,5 mm в местную мастерскую по изготовлению кубков, которую он назвал «очень ненадёжной».обсуждение практиков[1] Такой объём слишком мал, чтобы оправдать отдельную ячейку маркировки. Но он и слишком важен, чтобы зависеть от внешнего подрядчика: нечитаемая или отсутствующая табличка с серийным номером нарушает прослеживаемость и гарантийный учёт, а на электрооборудовании — ещё и приёмку при инспекции.
Решение. Разделите табличку на постоянное и переменное содержимое. Закупайте заготовки с глубоким травлением и цветной заливкой для всего, что никогда не меняется, а поля для каждого изделия скрайбируйте на линии. В остальной части руководства рассказано, как сделать это хорошо и в каких случаях этот инструмент не подходит.
Что такое скрайбирование шильдиков из нержавеющей стали?
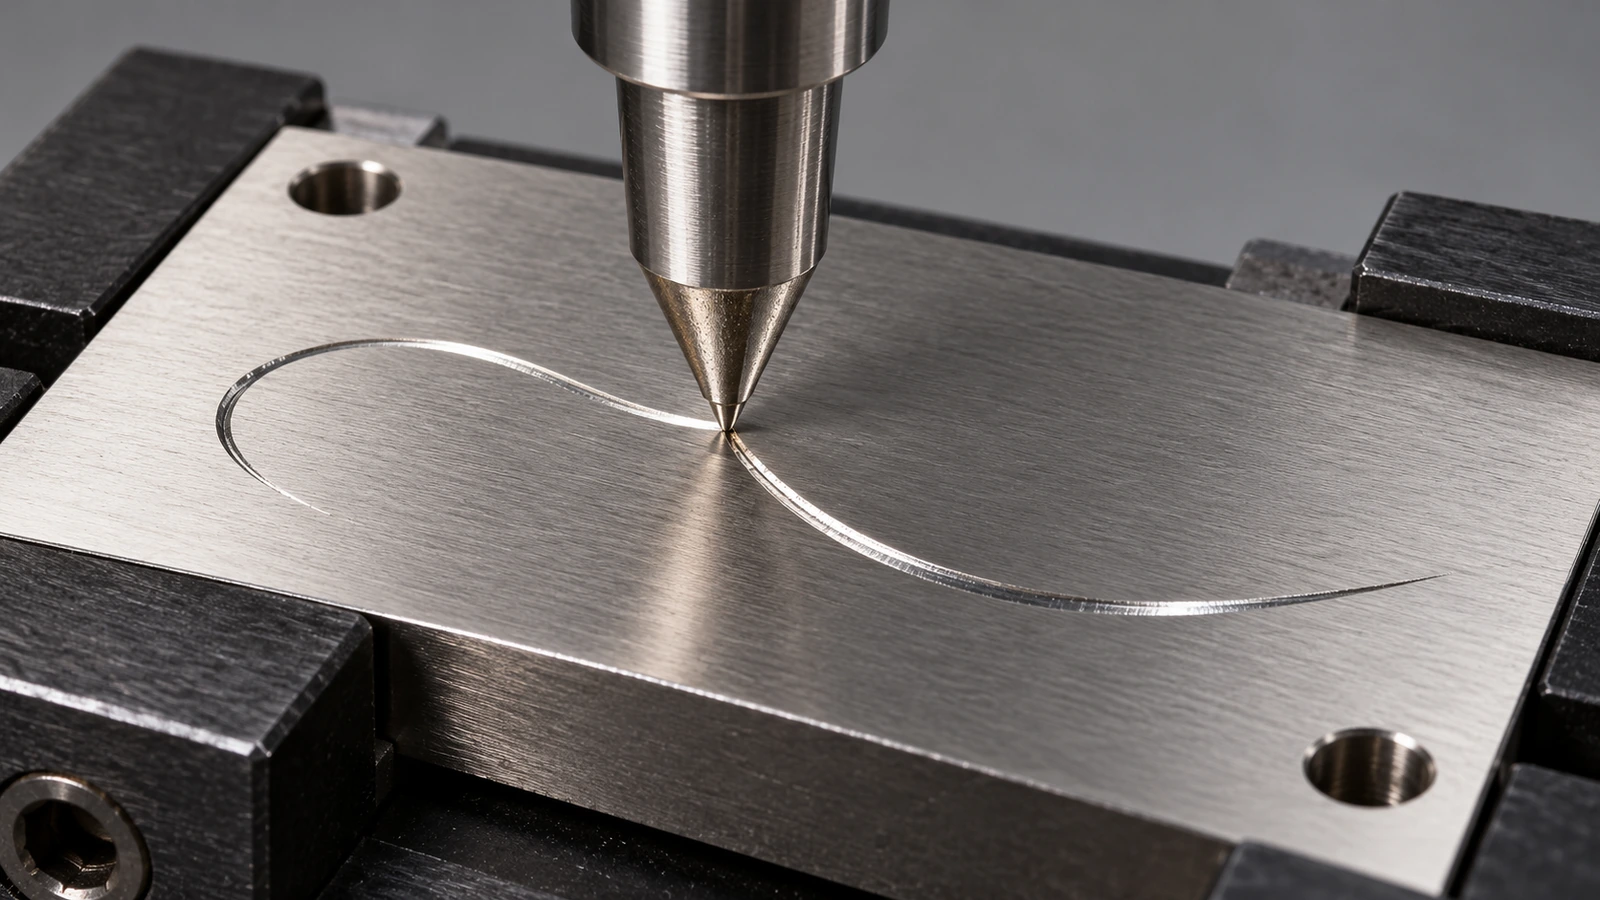
Скрайбирование, которое также называют маркировкой протяжкой или алмазной гравировкой протяжкой, — холодный механический процесс. Стилус с твёрдым наконечником, как правило алмазным или из карбида вольфрама, прижимается к пластине пружиной или пневматикой. Затем станок ведёт его по штрихам каждого символа. Наконечник не вращается и не бьёт. Он продавливает сплошную V-образную канавку, отодвигая металл в стороны и вниз, а не срезая его стружкой.
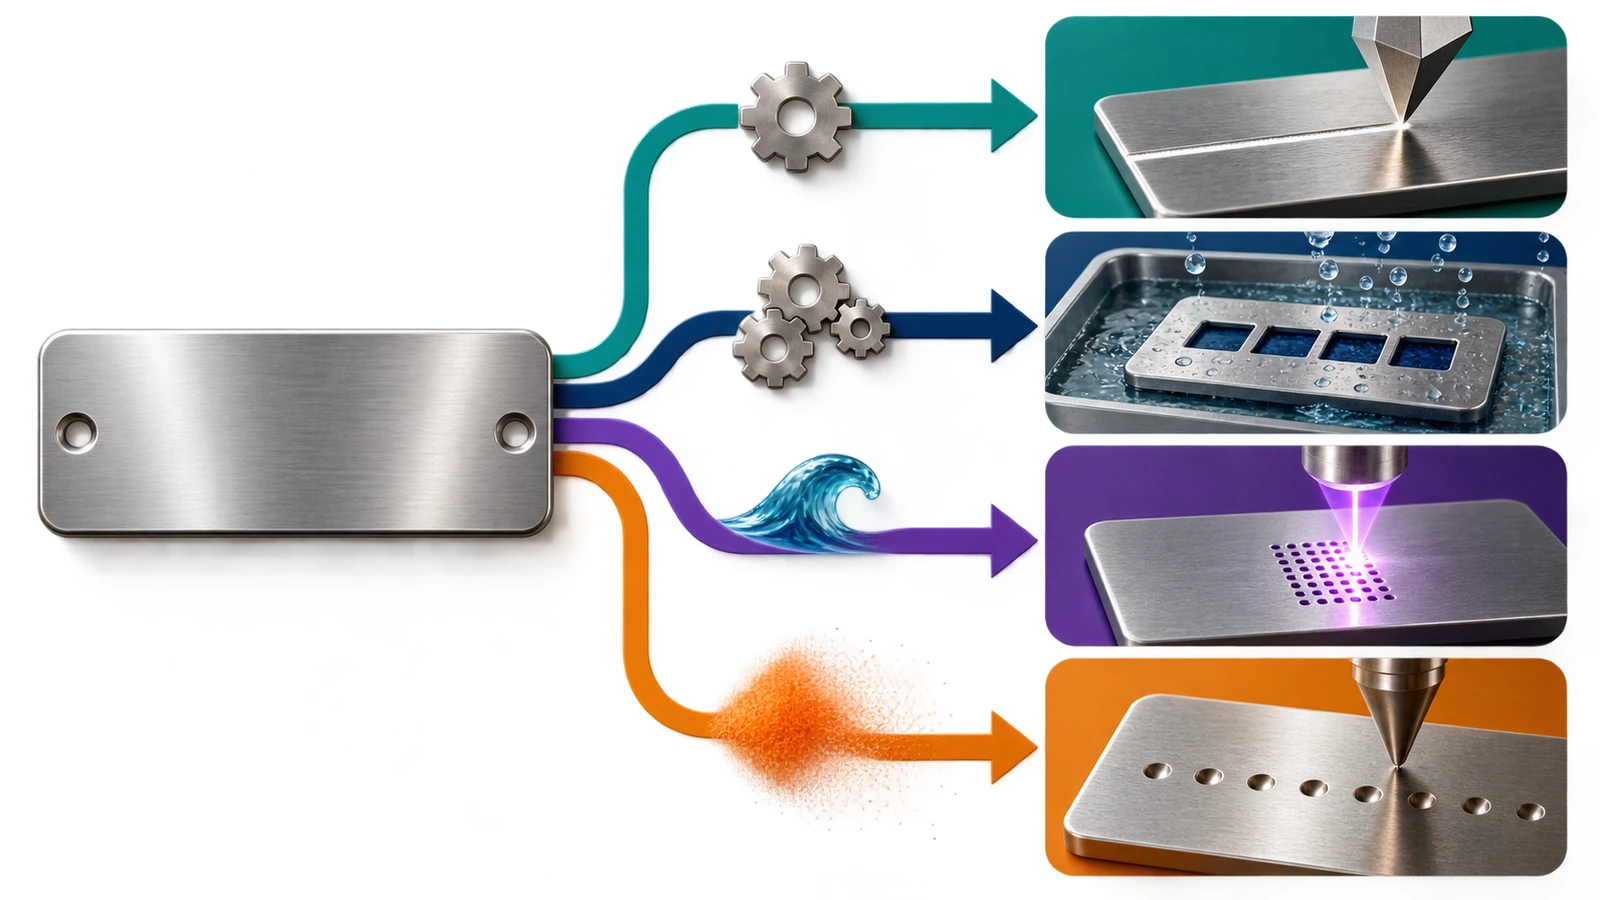
Тем самым метод занимает место между тремя соседними процессами, с которыми его часто путают:
- Ротационная гравировка использует вращающуюся фрезу, которая снимает стружку и может уходить глубже. При этом образуются заусенцы и изнашивается инструмент.
- Точечно-ударная маркировка бьёт иглой и оставляет ряд лунок. Метка глубже, метод хорошо справляется с шероховатыми и изогнутыми поверхностями, но он шумнее, а символы выглядят точечными.
- Химическое травление растворяет металл через фоторезистную маску. Образуется углубление, в которое можно нанести цветную заливку, но для каждого изменения макета нужна новая маска.
Поскольку скрайбированная линия сплошная, а её стенки выглажены, текст читается как чистое однолинейное начертание. ЧПУ-скрайберы и инструменты с алмазной протяжкой работают однолинейными («палочными») шрифтами, а не контурными. При компоновке переменного поля вы выбираете траектории штрихов, а не закрашенные формы.
Гравированная нержавеющая сталь сама по себе — признанная категория маркировки. Спецификация ASTM на бирки для судовой арматуры перечисляет «тип III — нержавеющая сталь, гравированная» как отдельный тип пластин.ASTM F992[2] Если в чертеже вашего заказчика есть ссылка на этот стандарт, проверьте, удовлетворяет ли скрайбированная метка предусмотренному в нём способу нанесения надписи, прежде чем заменять ротационную гравировку скрайбированием.
Что происходит со сталями 304 и 316 под стилусом
Без нагрева. Волоконный лазер изменяет оксидный слой или оплавляет поверхность. Так образуются чёрные метки лазерного отжига, и поэтому некоторые пользователи принимают лазерное потемнение за коррозию. В одной ветке форума по металлообработке пользователь предположил, что «тёмное изменение цвета, оставшееся после лазерной обработки, — это ржавчина/коррозия».обсуждение на Finishing.com[3] Скрайбирование не создаёт цветов побежалости, поэтому такой неоднозначности не возникает ни при входном контроле, ни при осмотре в эксплуатации.
Наклёп и пассивная плёнка. Аустенитные стали, такие как 304 и 316, быстро упрочняются при деформации. Стенка канавки наклёпана и выглажена, а богатая хромом пассивная плёнка разрушается вдоль линии, а затем вновь образуется на воздухе. Поэтому чистое скрайбирование само по себе не создаёт слабого места для коррозии. Реальный риск — загрязнение. В лабораторной оценке материалов для бирок, проведённой ВМС США (отчёт CARDIVNSWC-TR-62-00-05, 2005), на пластинах 304 и 316 наблюдались ржавые пятна «особенно в местах, где выполнялась гравировка бирок». Причиной пятен названы частицы железа, оставленные инструментом. Из этого вывода следуют две привычки. Во-первых, держите наконечник стилуса и оснастку свободными от стружки и пыли углеродистой стали. Во-вторых, никогда не чистите скрайбированные пластины стальными проволочными щётками или общими шлифовальными кругами.
Марка стали важнее всего в канавке. Хлоридная коррозия начинается там, где есть щели и наклёпанные поверхности. ASTM A240/A240M предписывает 2,00–3,00 % молибдена для типов 316 и 316L, а для 304 требования к молибдену нет.ASTM A240/A240M[4] Для соляного тумана, противогололёдной соли или мойки хлорсодержащими составами скрайбируйте по стали 316. Подробно выбор марки стали рассмотрен на нашей странице, посвящённой индивидуальным шильдикам из нержавеющей стали с травлением , поэтому здесь он не повторяется.
Жёсткость пластины. Стилус создаёт постоянную нагрузку вниз. Тонкие неподдерживаемые пластины прогибаются, и глубина канавки по полю начинает меняться. Типичная толщина промышленной заготовки для шильдиков из нержавеющей стали составляет примерно 0,018 to 0,125 in. Военные строительные спецификации устанавливают минимальные значения для некоторых типов пластин. MIL-DTL-15024 требует для травлёных или гравированных пластин типа A толщину не менее 0,03 in.MIL-DTL-15024[5] Ниже примерно 0,5 mm плоская оснастка с полной опорой пластины обязательна.
Как организовать скрайбирование серийных номеров и дат на своём производстве
В приведённом ниже процессе предполагается настольный скрайбер или скрайбер у сборочной линии и заранее протравленные заготовки от поставщика шильдиков.
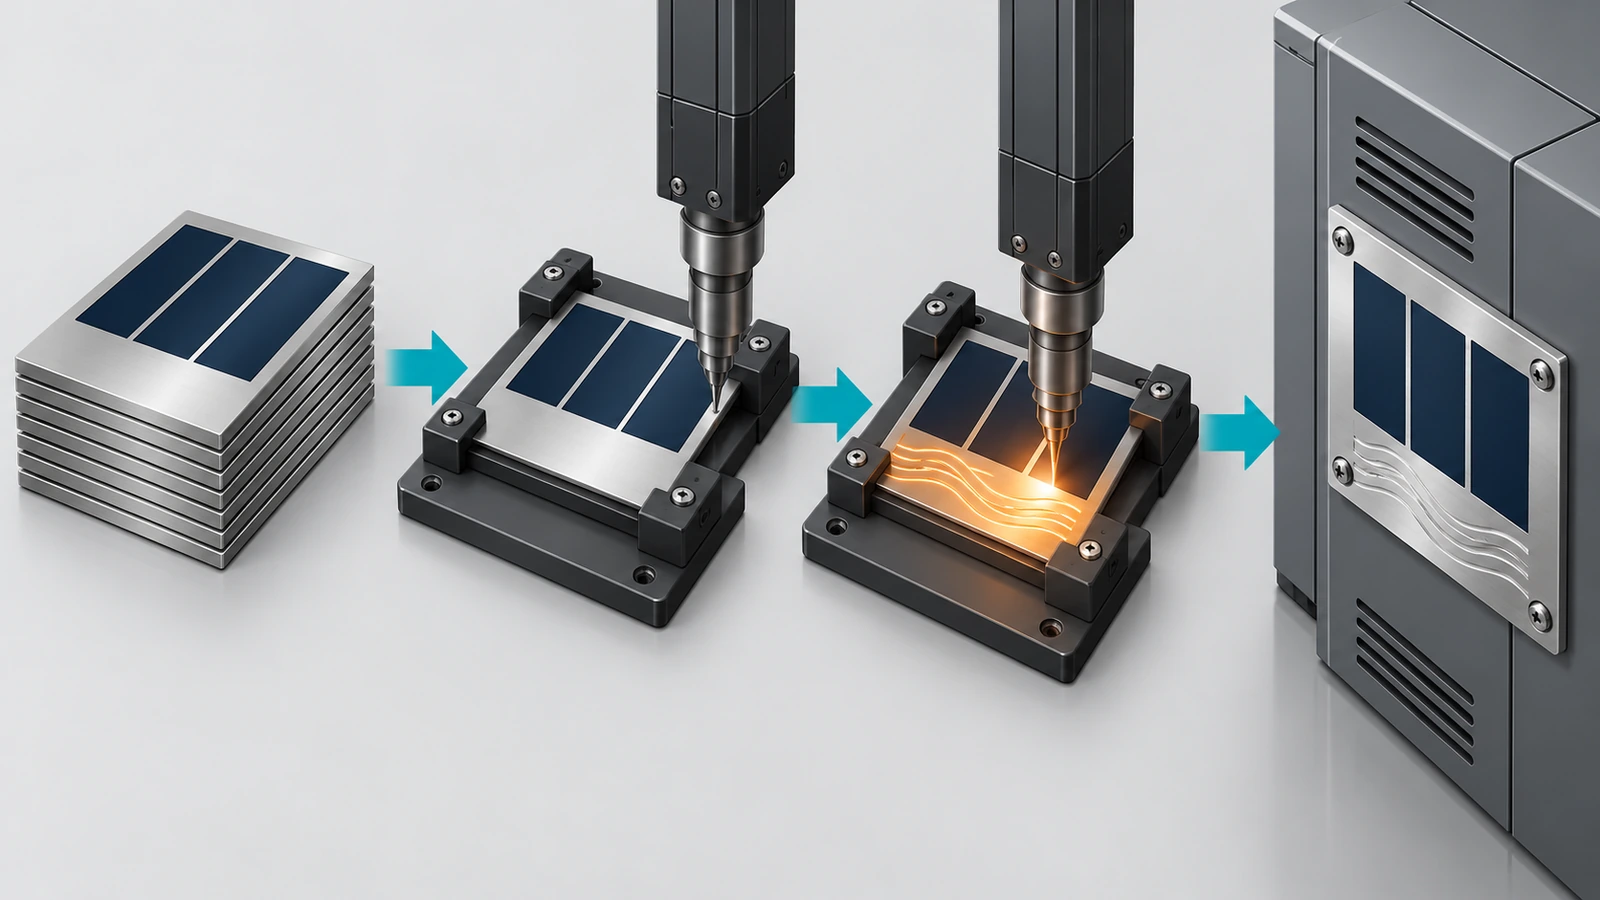
- Спроектируйте заготовку с учётом зоны скрайбирования. Попросите поставщика вытравить и залить всё постоянное содержимое, а переменные поля оставить чистым металлом без заливки. Подписи полей, такие как «СЕРИЙНЫЙ НОМЕР» или «ДАТА», вытравливаются рядом с зоной, а не внутри неё. Оставляйте свободные поля от отверстий и кромок, потому что стилусу нужна ровная траектория без перфорации.
- Выберите отделку поверхности ради контраста. Скрайбированная линия — это яркая выглаженная канавка. Лучше всего она видна на более матовой поверхности. Матовое поле #2B или поле после обработки стеклянной дробью обычно даёт лучший контраст, чем сильно отражающая щёточная отделка #4, где фактура шлифовки может конкурировать со штрихами. Укажите отделку зоны скрайбирования на чертеже заготовки.
- Изготовьте базирующую оснастку. Удерживайте пластину за монтажные отверстия или кромки на плоском жёстком гнезде, чтобы она не смещалась и не прогибалась. Основная доля повторяемости программы скрайбирования обеспечивается оснасткой: ошибки позиционирования ставят серийные номера поверх вытравленного текста, а прогиб даёт неглубокие неровные штрихи.
- Выберите наконечник и задайте усилие и скорость. Алмазные наконечники сохраняют остриё на упрочнённой нержавеющей стали серии 300 и не переносят на пластину железо. Твердосплавные наконечники дешевле, но на нержавеющей стали изнашиваются быстрее. Начните с усилия, рекомендованного производителем скрайбера для нержавеющей стали, затем подбирайте усилие и скорость перемещения вместе. Большее усилие углубляет канавку, но сильнее приподнимает кромку. Меньшая скорость повышает стабильность штриха на мелких символах. Зафиксируйте итоговые настройки как контролируемый рецепт для каждой марки стали и толщины.
- Задайте высоту символов по расстоянию чтения. Определите, где будет стоять техник, читающий табличку, и подберите размер однолинейных символов под это расстояние при реалистичном освещении. Данные об электрических параметрах подпадают под требования к полям, изложенные в NFPA 79 и NEC 670,3(A). Убедитесь, что ваши скрайбированные поля соответствуют тому, что ожидает увидеть и сможет прочитать сертифицирующий орган.
- Получайте данные из системы, а не с клавиатуры. Берите строки серийных номеров и дат из MES или ERP и фиксируйте формат (например, даты в формате ISO 8601). Блокируйте дубли серийных номеров на уровне программы. Постоянную метку исправить нельзя. Неверная цифра означает брак пластины, а на травлёных заготовках это самая дорогая часть сборки.
- Проводите проверку первого образца для каждого рецепта. Проверьте читаемость на заданном расстоянии и при косом освещении. Измерьте глубину канавки глубиномером или профилометром и храните профилограмму вместе с рецептом. Затем проведите испытание на истирание с реальными чистящими средствами и перчатками вашего предприятия. Повторяйте после любой смены наконечника, оснастки или партии пластин.
- Сохраняйте пластину чистой после маркировки. Протирайте нехлорированным очистителем. Если есть подозрение на загрязнение сталью, пассивируйте пластины (обычно предписываются обработки типа ASTM A967), прежде чем они попадут в эксплуатацию в хлоридной среде.
Что насчёт 2D-кодов и меток UID?
Некоторые скрайберы умеют рисовать символы Data Matrix, но прорисовка квадратных ячеек сплошными штрихами идёт медленно, а получаемый контраст низок. Если контракт ссылается на уникальную идентификацию изделий по MIL-STD-130, метка должна быть машиночитаемой и поддаваться верификации.MIL-STD-130N[6] В таком случае то, чего должна достичь метка, определяют требования контракта, а не предпочтения поставщика. Если чертёж требует оценки качества кода по ISO/IEC 15415, для самого кода практичнее точечно-ударная маркировка или лазер. Скрайбирование по-прежнему полезно для строки, читаемой человеком, рядом с кодом. Перед подготовкой коммерческого предложения всегда проверяйте актуальную редакцию любой военной спецификации в базе DLA ASSIST.ASSIST QuickSearch[7]
Скрайбирование шильдиков из нержавеющей стали в сравнении с химическим травлением, лазером и точечно-ударной маркировкой
Приведённые ниже значения глубины взяты из опубликованных руководств поставщиков и производителей оборудования и иллюстрируют типичные диапазоны, а не гарантированные значения. Глубина скрайбирования сильно зависит от усилия, геометрии наконечника и опоры пластины, поэтому измеряйте собственный процесс, а не полагайтесь на каталожную цифру.
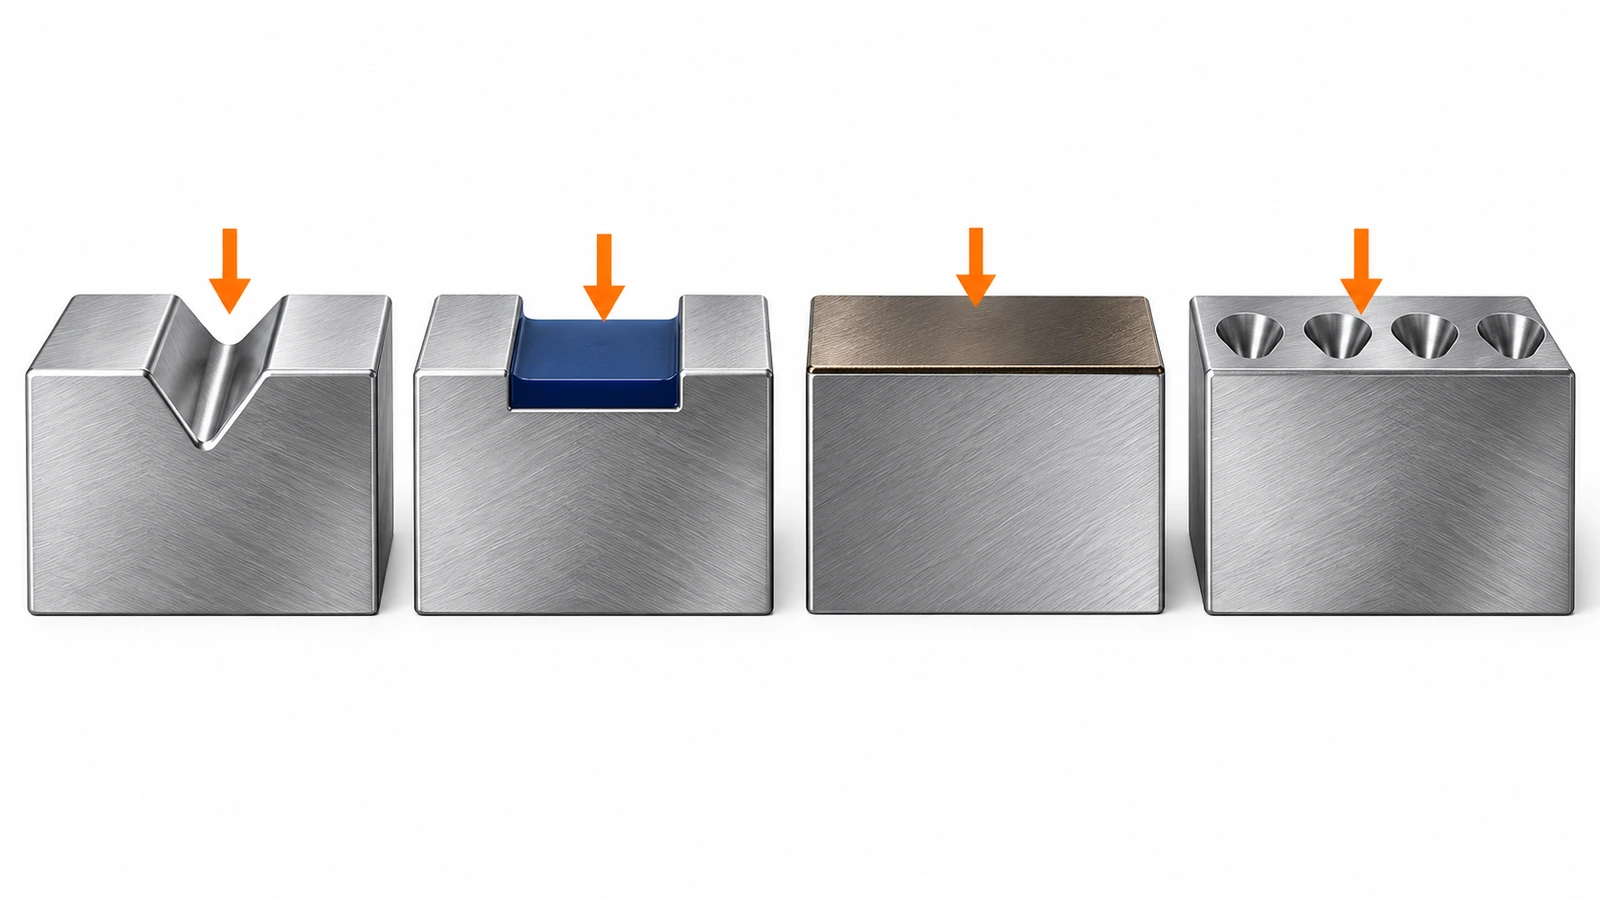
| Параметр | Скрайбирование / алмазная протяжка | Химическое травление + заливка | Волоконный лазер (отжиг или абляция) | Точечно-ударная маркировка | Ротационная гравировка |
|---|---|---|---|---|---|
| Как формируется метка | Стилус продавливает сплошную выглаженную канавку | Кислота растворяет металл через фоторезистную маску; углубление заполняется краской | Нагрев меняет цвет оксида или удаляет поверхностный металл | Удары иглы образуют ряды лунок | Вращающаяся фреза снимает стружку |
| Типичная опубликованная глубина | Малая; проверяйте для каждого рецепта | ~0,0015–0,004 in — типично; глубже по запросу | От почти нулевой (отжиг) до малой (абляция) | ~0,2–0,4 mm в примерах производителей оборудования на 304/316 | ~0,003–0,007 in — средний рез |
| Переменные данные для каждого изделия | Да, из потока данных | Нет; для каждого макета новая маска | Да, отлично | Да | Да, но медленно |
| Источник контраста | Отражение света от канавки; без цвета | Цветная заливка, высокий контраст | Тёмный оксид или текстурированная поверхность | Тень в лунках | Канавка; может быть заполнена |
| Нагрев | Нет | Нет | Да (цвета побежалости, ЗТВ) | Нет | Нет |
| Расходные материалы и требования к площадке | Наконечник стилуса; тихо; без дыма | Выполняется у поставщика; химия и сточные воды | Защитный кожух, вытяжка дыма, лазерная безопасность | Иглы; шумно | Фрезы; стружка и заусенцы |
| Лучше всего подходит для | Серийные номера и даты на готовых заготовках, малые и средние объёмы | Постоянный текст, логотипы, информация по безопасности при партионных объёмах | Коды, тонкая графика, большие объёмы переменных данных | Глубокие, прочные идентификаторы и коды DPM | Глубокий текст на более толстых пластинах |
Одно различие в столбце глубины не видно: что выходит из строя первым. В опубликованных сравнениях поставщиков отмечается, что у травлёных пластин слабое место — цветная заливка, так как эпоксидная смола изнашивается быстрее окружающего металла. У скрайбированной метки нет заливки, которую можно потерять. Её контраст чисто геометрический, поэтому он ухудшается, только когда сама канавка изношена, сплющена или забита грязью и краской. Поэтому скрайбирование устойчивее к растворителям и химии для мойки, чем неглубокая окрашенная метка. Но оно же уязвимее к истиранию и попаданию распылённой краски, чем глубокое травление, точечно-ударная маркировка или тиснёный символ.
Когда скрайбирование выигрывает, а когда не справляется
Скрайбирование — лучший выбор, когда:
- Для каждого изделия меняются лишь несколько полей а остальную часть пластины можно вытравить один раз партией.
- Маркировка нужна на сборочной линии без лазерных кожухов, вытяжки дыма и работы с химией.
- Цвета побежалости недопустимы, например на санитарном оборудовании, где инспекторы могут поставить под сомнение любое изменение цвета.
- Важен шум, поскольку скрайбирование гораздо тише точечно-ударной маркировки в сборочной зоне.
- Чистящие средства разрушили бы заливку краской но истирание слабое.
Выбирайте другой метод, когда:
- Текст критичен для безопасности и должен быть постоянным, например предупреждения об опасности, сигнальные слова или данные по дуговой вспышке. Их нужно глубоко вытравливать с заливкой у поставщика, а не скрайбировать на линии.
- Пластину будут красить, пескоструить или сильно истирать. Неглубокая канавка исчезает. Точечно-ударная маркировка, глубокая гравировка или тиснение выдерживают лучше.
- Нужны машиночитаемые коды, оценённые по стандарту. Лазер или точечно-ударная маркировка даёт более надёжный контраст ячеек.
- Объём большой, и каждая пластина уникальна. Скорость и гибкость графики волоконного лазера со временем окажутся выгоднее поштрихового скрайбирования.
- Поверхность изогнутая, текстурированная или шероховатая. Протяжному стилусу нужна ровная гладкая траектория. Точечно-ударная маркировка допускает гораздо больше отклонений.
Часто задаваемые вопросы
Вопрос: скрайбирование — то же самое, что гравировка?
Нет. Оба метода формируют канавку, но ротационная гравировка срезает металл вращающимся инструментом, а скрайбирование смещает и выглаживает металл невращающимся стилусом. При скрайбировании стружки нет, а линии обычно мельче. Если в спецификации указаны «гравированные» пластины, перед заменой убедитесь, что скрайбированная метка им соответствует.
Вопрос: будет ли шильдик из стали 304 или 316 ржаветь после скрайбирования?
Чистая скрайбированная канавка пассивируется заново на воздухе. Ржавые пятна на маркированной нержавеющей стали обычно вызваны частицами железа от стального инструмента, щёток или шлифования поблизости, о чём сказано в лабораторной оценке ВМС США гравированных бирок. Используйте алмазные наконечники, держите оснастку в чистоте, не применяйте стальные проволочные щётки и для хлоридной среды выбирайте 316.
Вопрос: можно ли скрайбировать поверх протравленной пластины с цветной заливкой?
Скрайбируйте только по полям с открытым металлом. Скрайбирование сквозь заливку краской или прозрачное покрытие откалывает покрытие и оставляет рваные края. Попросите поставщика оставить переменные зоны без заливки и покрытия.
Вопрос: насколько тонкой может быть пластина?
Тонкие пластины прогибаются под нагрузкой стилуса, из-за чего глубина канавки получается неравномерной. При полной опоре на плоскую оснастку тонкий материал скрайбировать можно. Без опоры ожидайте нестабильности при толщине менее примерно 0,5 mm. Военные травлёные или гравированные пластины типа A по MIL-DTL-15024 требуют не менее 0,03 in.
Вопрос: достаточно ли скрайбированного серийного номера для табличек UL, CE или NEC?
Способ маркировки важен меньше, чем читаемость, долговечность и полнота полей. NEC 670,3(A) и NFPA 79 определяют, какие электрические данные должны быть указаны, а таблички машин по CE требуют, в частности, серийный номер и год изготовления. Согласуйте скрайбированные поля с сертифицирующим органом при первой инспекции, а не предполагайте, что их примут.
Вопрос: что лучше купить — заготовки или полностью маркированные пластины?
Если для каждого изделия меняется больше нескольких полей или серийные номера должны совпадать с записью о сборке при финальной сборке, лучший контроль обычно дают заранее протравленные заготовки в сочетании со скрайбированием на своём производстве. Если все изделия одинаковы или у вас нет возможности маркировать у линии, проще полностью маркированные пластины. Что касается конструкции заготовки, количества и сроков, запросите коммерческое предложение на индивидуальные шильдики из нержавеющей стали.
Ключевые выводы
- Скрайбирование — холодный процесс, поэтому оно не оставляет цветов побежалости, которые инспекторы могли бы принять за коррозию. — 1 случай на форуме, где лазерное изменение цвета приняли за ржавчину (Источник)
- Скрайбируйте переменные поля на стали 316 всегда, когда есть хлориды. — для типа 316 предписано 2,00–3,00 % Mo (Источник)
- Гравированная нержавеющая сталь — признанная категория пластин, но проверьте способ нанесения надписи, который требует чертёж. — ASTM F992-17 (повторно утверждён в 2022), тип III (Источник)
- Жёсткость пластины определяет стабильность скрайбирования, поэтому тонкий материал нужно полностью фиксировать в оснастке. — не менее 0,03 in для MIL-DTL-15024 типа A (Источник)
- Контрактные метки UID требуют машиночитаемых кодов, а это обычно означает лазер или точечно-ударную маркировку рядом со скрайбированным текстом. — MIL-STD-130N, 2007, изменение 1 in в 2012 (Источник)
- Именно при серийной нумерации малых объёмов внешние подрядчики становятся узким местом. — ~50 бирок с серийными номерами в месяц в одном случае из практики (Источник)
Заключение
Скрайбирование не заменяет травление или лазерную маркировку. Лучше всего оно работает рядом с ними. Большинство производителей приходят к такой схеме: всё постоянное и связанное с безопасностью травится и заливается у поставщика, а затем на линии на скрайбере с оснасткой и контролируемым рецептом скрайбируются только поля, меняющиеся для каждого изделия. Так серийные номера остаются сопоставленными с записями о сборке, на этих полях нет цветов побежалости и износа заливки краской, а поставщик пластин перестаёт быть звеном критического пути финальной сборки. Если речь о кодах, истирании, попадании распылённой краски или больших объёмах переменных данных, переведите эти поля на лазер или точечно-ударную маркировку.
Если вы планируете гибридную программу, начните с заготовки: зарезервированные зоны скрайбирования, матовая отделка поля и подходящая марка стали. Наши шильдики для оборудования из сталей 304 и 316 с травлением можно изготовить с полями переменных данных без заливки. Пришлите чертёж и данные об условиях эксплуатации, чтобы получить расчёт.
Источники
- Reddit r/lasercutting, «Резка и травление шильдиков из нержавеющей стали», обсуждение практиков о маркировке бирок с серийными номерами на своём производстве, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Стандартные технические условия на бирки для арматуры. https://doi.org/10,1520/F0992 ↩
- Finishing.com, ветка обсуждения об изменении цвета нержавеющей стали после лазерной маркировки. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Плиты, листы и полосы из хромистой и хромоникелевой нержавеющей стали. https://www.astm.org/a0240_a0240m-25a.html ↩
- Логистическое агентство обороны США, образ документа QuickSearch, MIL-DTL-15024, «Пластины, бирки и ленты для идентификации оборудования». https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Министерство обороны США, MIL-STD-130N w/изменение 1, «Идентификационная маркировка имущества вооружённых сил США» (2007; изменение 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Логистическое агентство обороны США, ASSIST QuickSearch, официальная база данных действующих военных спецификаций и стандартов. https://quicksearch.dla.mil/ ↩


Информация ниже необходима для входа через социальные сети
Войти
Создать новый аккаунт