Индивидуальные травлёные шильдики из нержавеющей стали содержат номинальные, серийные, нормативные данные и данные по безопасности, которые должны оставаться читаемыми весь срок службы машины. Для этого укажите четыре условия. Внутри помещений используйте 304, а при наличии хлоридов — 316. Заглубляйте маркировку в металл. На вибрирующем оборудовании применяйте механическое крепление. Включите приёмочные испытания в заказ на поставку до утверждения первого образца.
Кто задаёт требования к шильдикам оборудования и в каких условиях они должны сохраняться? ↑
Покупатели таких табличек работают с инженерными чертежами. У производителей машин, распределительных устройств, морского, пищевого, фармацевтического, HVAC- или котельного оборудования инженер-конструктор или инженер по применению определяет содержание таблички и среду, которую она должна выдерживать. Затем закупки и служба качества поставщиков сравнивают поставщиков по четырём критериям: прослеживаемый материал, точность чертежа, соответствие образца серийному производству и документация. С результатом работают службы качества, EHS и выездного сервиса. Табличка должна оставаться читаемой при аудите, гарантийной претензии или блокировке оборудования спустя годы после отгрузки. Один руководство для покупателей[1] описывает шильдик как «постоянный интерфейс между продуктом, конечным пользователем, выездным техником и регулирующим органом».
Типовые заказы включают таблички с номинальными данными для новой модели машины, экспортные таблички с маркировкой CE и электрическими данными, серийные и инвентарные таблички для морского или прибрежного оборудования, таблички для зон мойки на пищевых и фармацевтических линиях, а также замену табличек, когда старая этикетка выцвела до аудита. Подрядчики по обслуживанию и дистрибьюторы клапанов и насосов заказывают тот же продукт небольшими партиями для панелей управления, коммутационных коробок и клапанов. Декоративные дверные таблички и подарочные пластины относятся к другой категории закупок. Эта страница посвящена только идентификации оборудования.
Почему «постоянные» таблички из нержавеющей стали всё же становятся нечитаемыми? ↑
Большинство отказов шильдиков не связано с отказом самой стали. Заказ на поставку, в котором указано лишь «шильдик из нержавеющей стали», позволяет поставщику выбрать самую дешёвую марку, самую мелкую маркировку и самый простой монтаж. Для каждого из этих решений известен свой вид отказа. Поверхностная краска — самое слабое звено. Metal Marker[2] отмечает, что трафаретно напечатанная стальная бирка может стать «(очень долговечной) пустой биркой через несколько месяцев, когда сотрётся краска».
Хлориды усугубляют проблему. В морской воде в среднем содержится примерно 35,000 ppm хлоридов. Detroit Name Plate Etching[3] сообщает об эквивалентном числе стойкости к питтингу (PREN) около 23–28 для 316 и 18–20 для 304. Компания предупреждает, что в зонах распыления питтинг на бирках из 304 может скрыть травлёные серийные номера.
Вибрация воздействует на табличку с её обратной стороны. На компрессорах и вращающемся оборудовании клеевые соединения ослабевают[4] пока края не начинают отслаиваться и табличка не отрывается, унося с собой серийные данные и данные по безопасности.
Подмена марки стали — третий риск. HXD Nameplate[5] предупреждает, что некоторые поставщики заменяют недорогую 201 на 304 и что такие таблички могут ржаветь и выцветать через 1–2 на открытом воздухе. В каждом случае издержки выходят далеко за пределы стоимости таблички: теряется прослеживаемость, возникают споры по гарантии, риски несоответствия требованиям и затраты на замену в полевых условиях.
Решение — рассматривать шильдик как инженерную деталь. Это означает определённый сплав с сертификатом заводских испытаний, маркировку, заглублённую в металл, способ крепления, соответствующий вибрации и химическому воздействию, а также приёмочные испытания, записанные в заказе на поставку. Далее на этой странице требования разобраны в порядке, в котором реально выполняется проект.
Содержание
Что такое индивидуальный травлёный шильдик из нержавеющей стали для оборудования? ↑
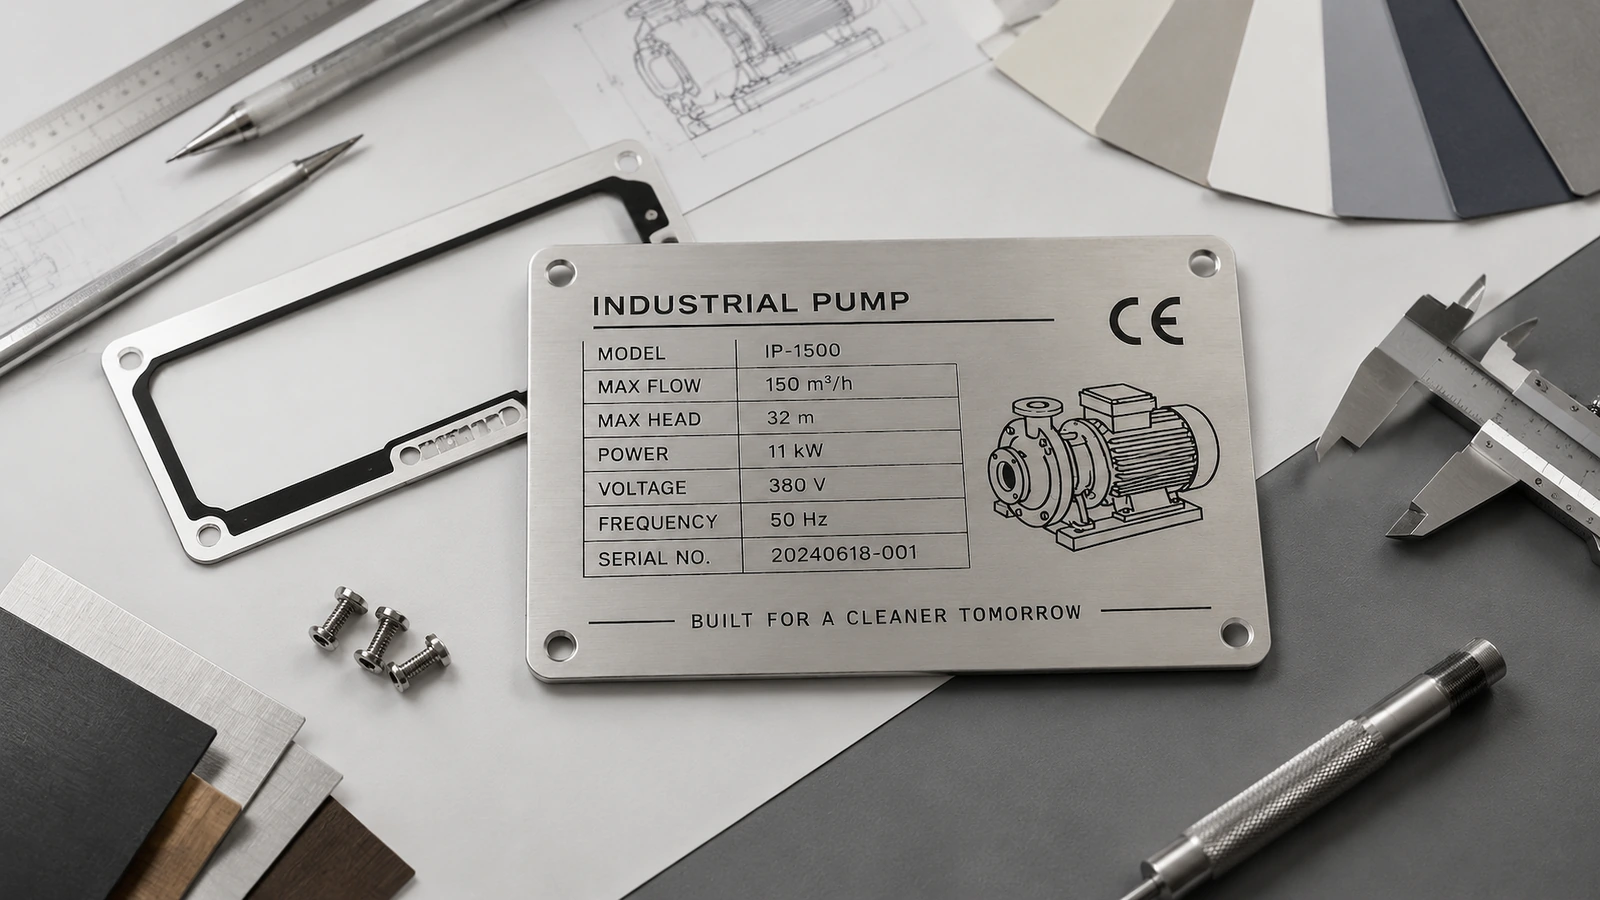
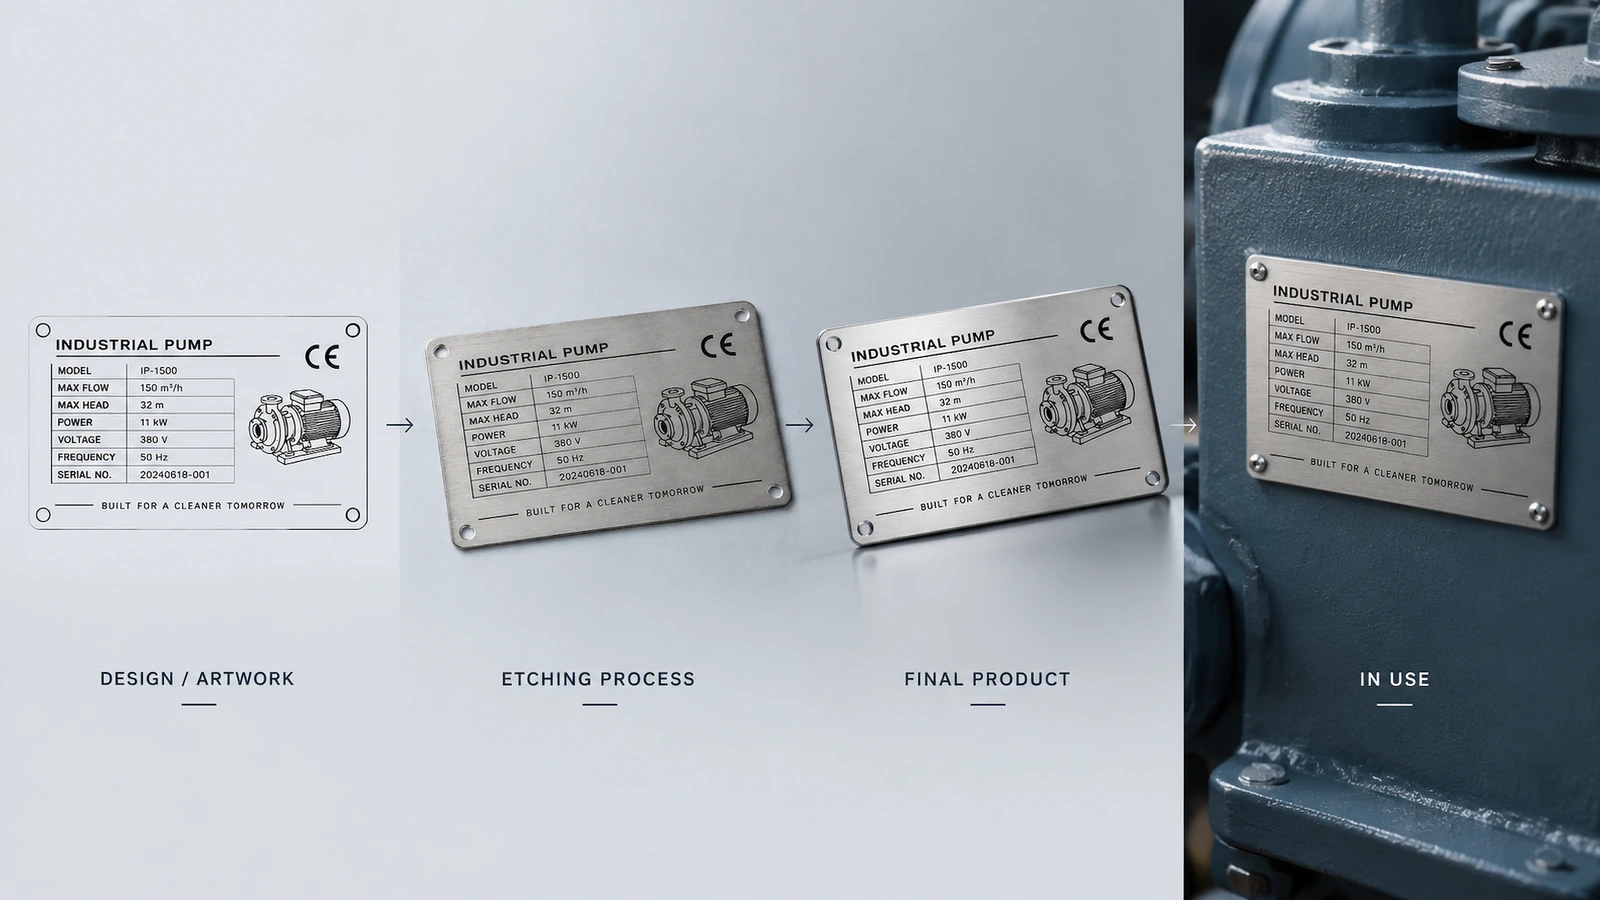
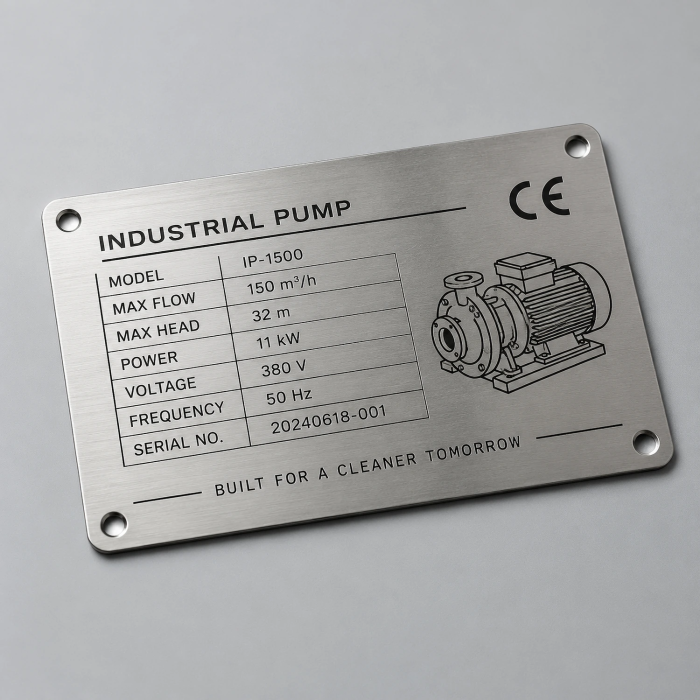
Это пластина, вырезанная из листовой нержавеющей стали, с текстом, логотипами и графикой, нанесёнными фотохимическим травлением. Через ваш макет экспонируется фоторезист, незащищённый металл растворяется, а углубления обычно заполняются цветом для контраста. После травления лазером можно наносить переменные данные, такие как серийные номера или коды QR и Data Matrix, поэтому один травлёный базовый дизайн подходит для всей производственной серии.
Руководство для покупателей травлёных табличек[6] указывает типичную глубину травления около 0,0015–0,004 in. В нём перечислены заготовки из 304 и 316 толщиной от 0,018 to 0,125 in, с более яркой отделкой #4 или матовой отделкой #2B.
Обозначения марок должны соответствовать опубликованному стандарту, а не каталожному эпитету. Согласно ASTM A240/A240M[7], тип 304 (UNS S30400) содержит 18,0–20,0 % хрома и 8,0–11,0 % никеля. Тип 316 (UNS S31600) содержит дополнительно 2,00–3,00 % молибдена — элемента, повышающего стойкость к хлоридам, а тип 316L (UNS S31603) ограничивает содержание углерода до 0,030 %.
На этапе расчёта цены важны два ограничения. Во-первых, не следует считать, что жёсткая травлёная металлическая пластина имеет рейтинг UL 969; этот стандарт в основном относится к гибким системам этикеток. Во-вторых, военные спецификации, такие как MIL-DTL-15024 и MIL-STD-130, применяются только если они указаны в чертеже или контракте, как Specialty Nameplate[8] поясняет.
Как задать требования к шильдику, который останется читаемым весь срок службы оборудования? ↑
Шесть шагов ниже соответствуют ходу реального проекта: содержание, материал, макет, производство, контроль и поставка. Ранние решения — поля данных и марка стали — ограничивают доступные позднее варианты: размер таблички, процесс и крепление. Зафиксируйте каждый шаг перед переходом к следующему.
Шаг 1: зафиксируйте поля данных, размер и читаемость
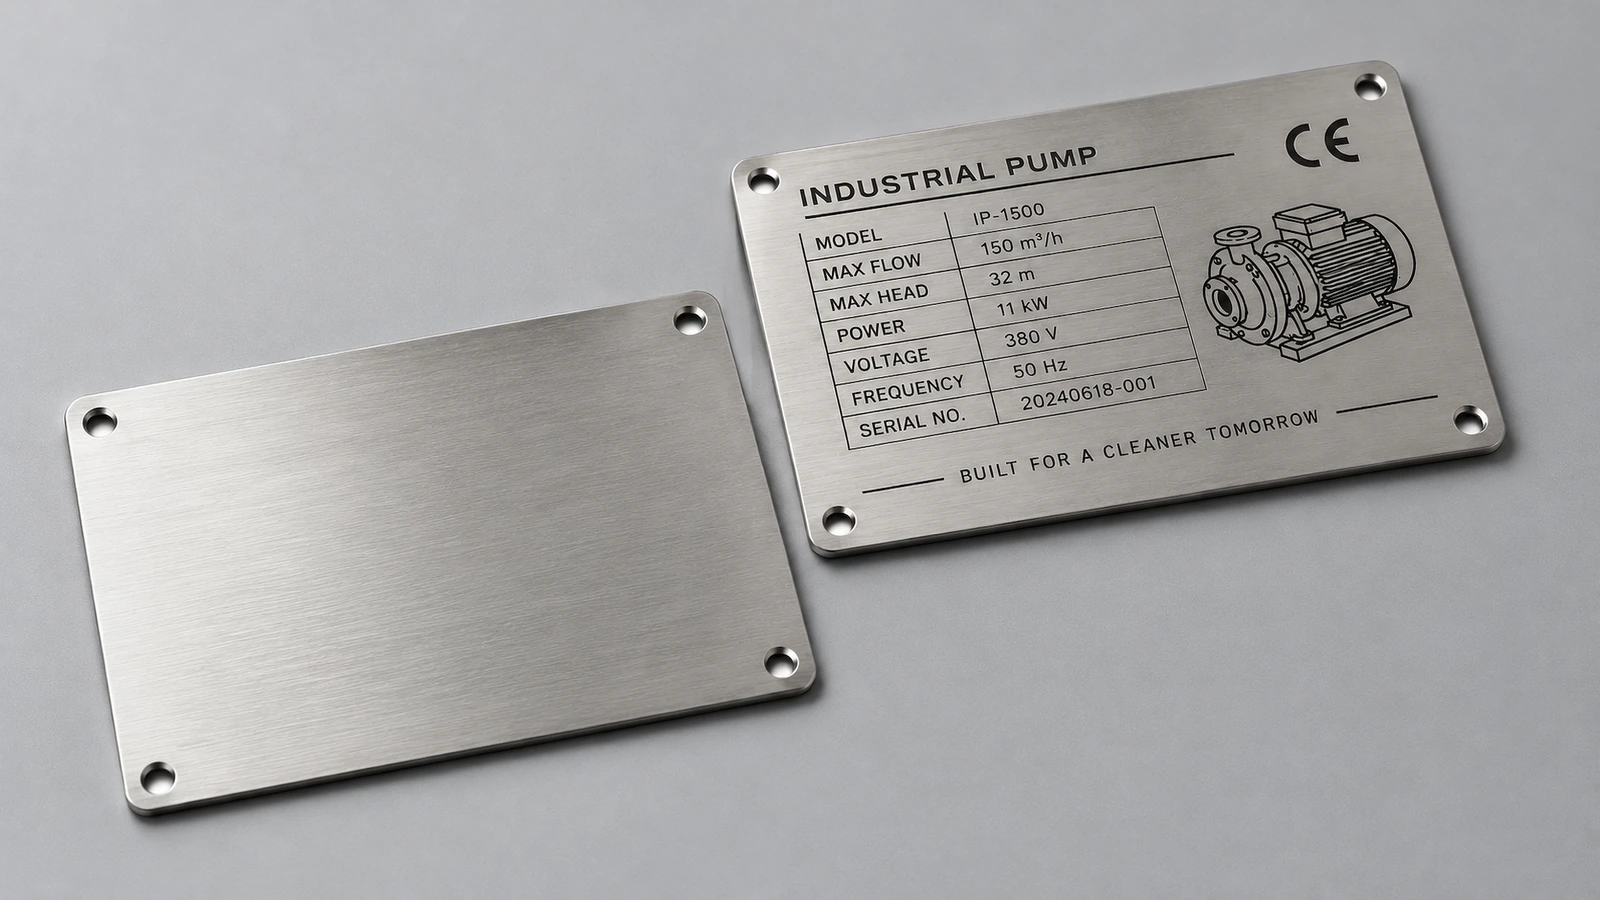
Начните с того, что должна содержать табличка. Согласно Red Safety IDs[9], NFPA 79, раздел 16.4.1, требует чёткой, долговечной маркировки на промышленном оборудовании, остающейся видимой после установки. NEC 670,3(A) перечисляет напряжение питания, число фаз, частоту, ток полной нагрузки и номинальный ток короткого замыкания (SCCR). Таблички CE обычно содержат символ CE высотой не менее 5 mm, а также изготовителя, обозначение машины, серийный номер и год изготовления.
Сведения по безопасности имеют собственный формат. Согласно OSHA 1910,145, сигнальные слова должны быть читаемы примерно с расстояния 5 футов[10]. ANSI Z535.4[11] задаёт цветовое кодирование и иерархию сигнальных слов, а требования OSHA к информированию об опасностях предполагают, что сообщения остаются разборчивыми при всех разумно ожидаемых условиях эксплуатации.
| Требование | Данные для размещения на чертеже | Приёмочная проверка |
|---|
| Электрические данные NEC 670,3(A) | Напряжение, число фаз, частота, ток полной нагрузки, SCCR, номинал защиты от сверхтока | Проверка каждого поля по электрическому чертежу |
| NFPA 79 16.4.1 | Вся маркировка оборудования управления | Читаемость в установленном положении и под углом обзора |
| Табличка машины CE | Знак CE ≥5 mm, наименование и адрес изготовителя, модель, серийный номер, год | Измерьте высоту знака на первом образце |
| OSHA 1910,145 / ANSI Z535.4 | Сигнальное слово, цвета, текст об опасности | Читаемость примерно с 5 ft; цвета по стандарту |
| MIL-STD-130 (только при наличии в контракте) | Данные, читаемые человеком, плюс двухмерный Data Matrix 2D | Класс кода по ISO/IEC 15415, если этого требует чертёж |
Укажите на чертеже минимальную высоту символов, расстояние просмотра и угол обзора. Отсутствие SCCR или значения тока полной нагрузки рассматривайте как блокирующее выпуск условие: неполная электрическая табличка обычно выявляется при сертификации, когда доработка обходится дороже всего. Размер символов и число строк также определяют контур таблички, поэтому задавайте размер после завершения списка данных, а не раньше.
Шаг 2: зафиксируйте марку, толщину, отделку и крепление
Выбирайте марку по рабочей среде, а не по простому делению на применение внутри или вне помещений. Hallmark Nameplate[12] выделяет два момента: оптимальный металл шильдика зависит от рабочей среды, а 316 содержит молибден для стойкости к хлоридам.
| Критерий выбора | 304 (EN 1,4301) | 316 / 316L (EN 1,4401) |
|---|
| Типовая эксплуатация | Помещения, общее промышленное применение, умеренная коррозия | Морские, офшорные, химические, пищевые и медицинские зоны мойки |
| Воздействие хлоридов | Риск питтинга от морской воды, противогололёдной соли или хлорсодержащих очистителей | Предпочтительный вариант, но при оставлении соляной корки всё же возможны пятна |
| Относительная стоимость | Ниже | Выше; оправдана там, где отказ дорого обходится |
| Крепёж | 304 или лучше | Крепёж из 316 с изоляцией разнородных металлов |
| Документация | Сертификат заводских испытаний по ASTM A240 | Сертификат заводских испытаний по ASTM A240; PMI для критически важных партий |
316 не обладает полной невосприимчивостью к коррозии; она лишь даёт запас стойкости. При отсутствии соли, химического воздействия или мойки обычно достаточно 304, а бюджет лучше направить на более глубокую маркировку или лучшее крепление. EN 1,4301 и 1,4401 можно соотнести с 304 и 316, но сертификат, выданный по одной системе, не заменяет сертификат, требуемый по другой.
Крепление определяет, выживет ли табличка на вибрирующем оборудовании. Клей подходит для гладких поверхностей с низкой вибрацией и тонких пластин. На компрессорах и вращающемся оборудовании заклёпки или винты через жёсткую пластину превращают её в конструктивный элемент. Detroit Name Plate Etching указывает для этой цели нержавеющую сталь толщиной около 0,040 in[4].
Оценивайте крепёж столь же тщательно, как и саму табличку. Обычные винты могут ржаветь и оставлять пятна на поверхности[13] вокруг отверстий, даже если сама табличка атмосферостойкая. Крепление таблички к разнородному металлу[14] может вызвать гальваническую коррозию, а на электрических корпусах проводящей металлической табличке необходима изоляция или непроводящие проставки.
Для клеевого монтажа берите из технического листа самой ленты сведения о совместимых основаниях — порошковом покрытии, маслянистых поверхностях, низких температурах — требования к поверхностной энергии и время отверждения. Слово поставщика «постоянный» не является заменой этим данным.
Шаг 3: проверьте макет перед экспонированием
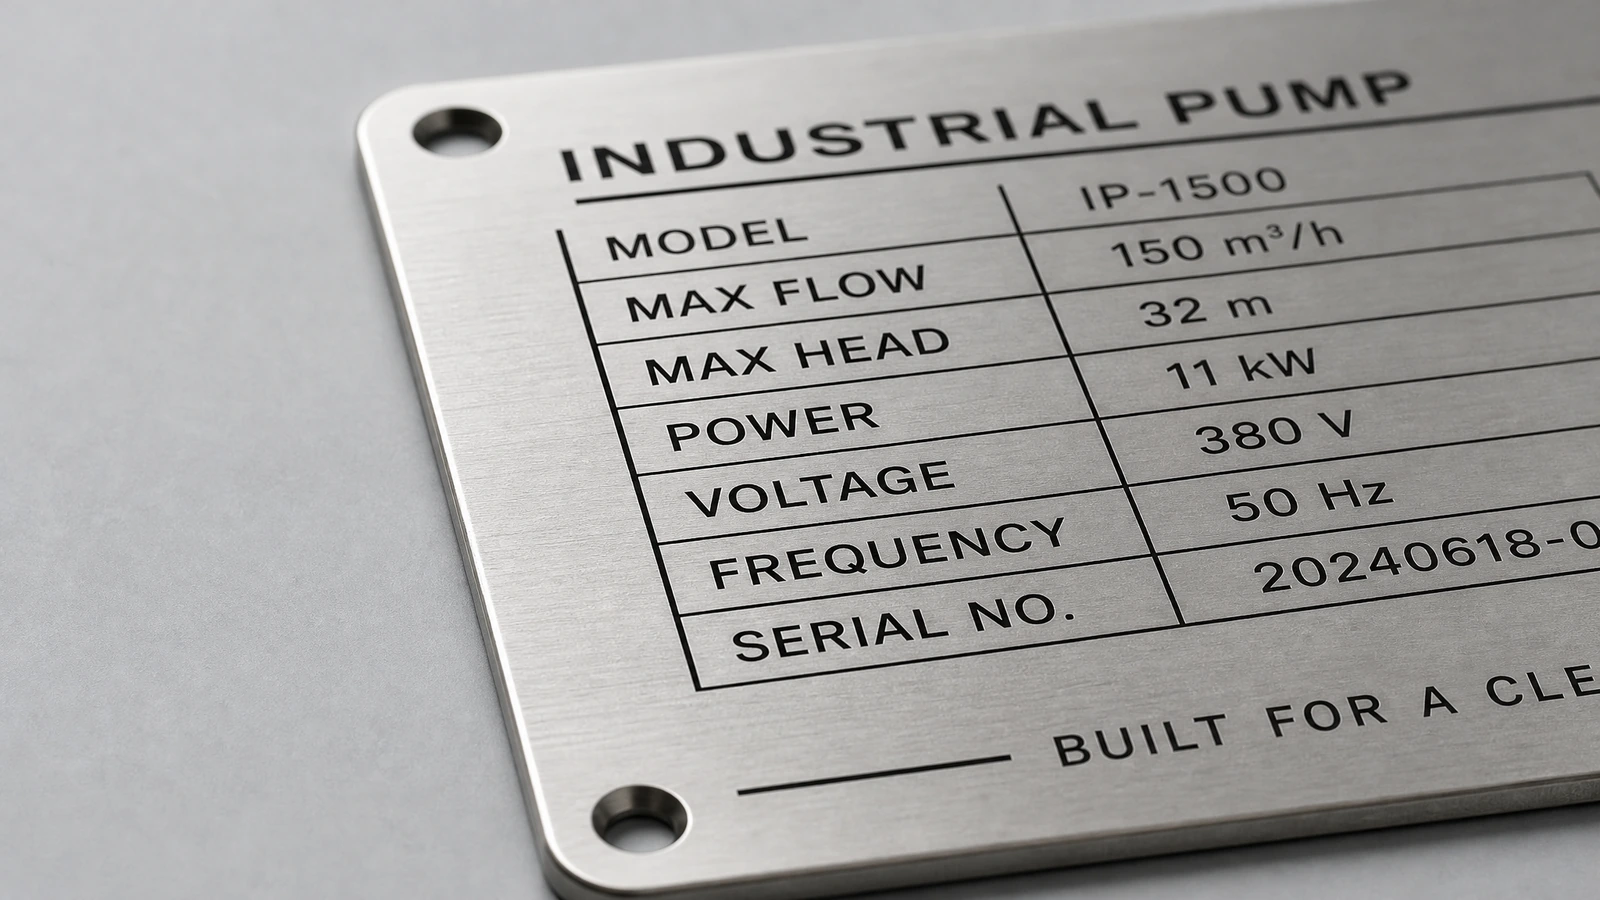
Производство начинается с векторного макета или файла DXF, но никогда не с отрендеренного изображения. Шрифты преобразуются в кривые. До изготовления фотошаблона по выбранному процессу проверяют минимальную толщину штрихов, безопасные поля, расстояния от отверстий до кромки и зоны без травления вокруг гибов. Боковые стенки после травления не бывают идеально вертикальными, поэтому очень тонкий текст с засечками нужно проектировать с учётом этого уклона.
Файлы с переменными данными требуют отдельной проверки: диапазоны серийных номеров, выявление дубликатов и содержимое кодов. Если этого требует чертёж, коды Data Matrix классифицируют по ISO/IEC 15415 или AS9132[8]. После травления или лазерной маркировки металла опечатку уже нельзя исправить. Поэтому срок изготовления отсчитывается от утверждения макета и материала, а не от даты запроса.
Шаг 4: контролируйте глубину травления, заполнение и кромки в производстве
Именно глубина травления чаще всего различается между образцами и серийным производством; два опубликованных ориентира показывают диапазон. SITAPRESS[15] заявляет для своей линейки минимальную глубину травления 0,05 mm, допуск глубины ±0,01 mm и испытание соляным туманом EN ISO 9227. Руководство по оборудованию для травления[16] приводит при травлении хлоридом железа при температуре около 45°C скорости примерно 28–40 µm/мин для 304 и 25–35 µm/мин для 316, а глубины 0,05–0,10 mm описывает как пригодные для цветового заполнения идентификационных табличек оборудования.
Это технологические окна отдельных поставщиков, а не стандарт, и именно поэтому глубину нужно указывать на чертеже. HXD описывает последствия иного подхода: согласованная глубина 0,2 mm была поставлена как 0,1 mm, и текст быстро истёрся.[5].
Цветовое заполнение находится в углублении, а его излишки удаляются с поверхности. Оно повышает контраст, но изнашивается быстрее металла, поэтому критические данные должны оставаться читаемыми только по самому углублению.
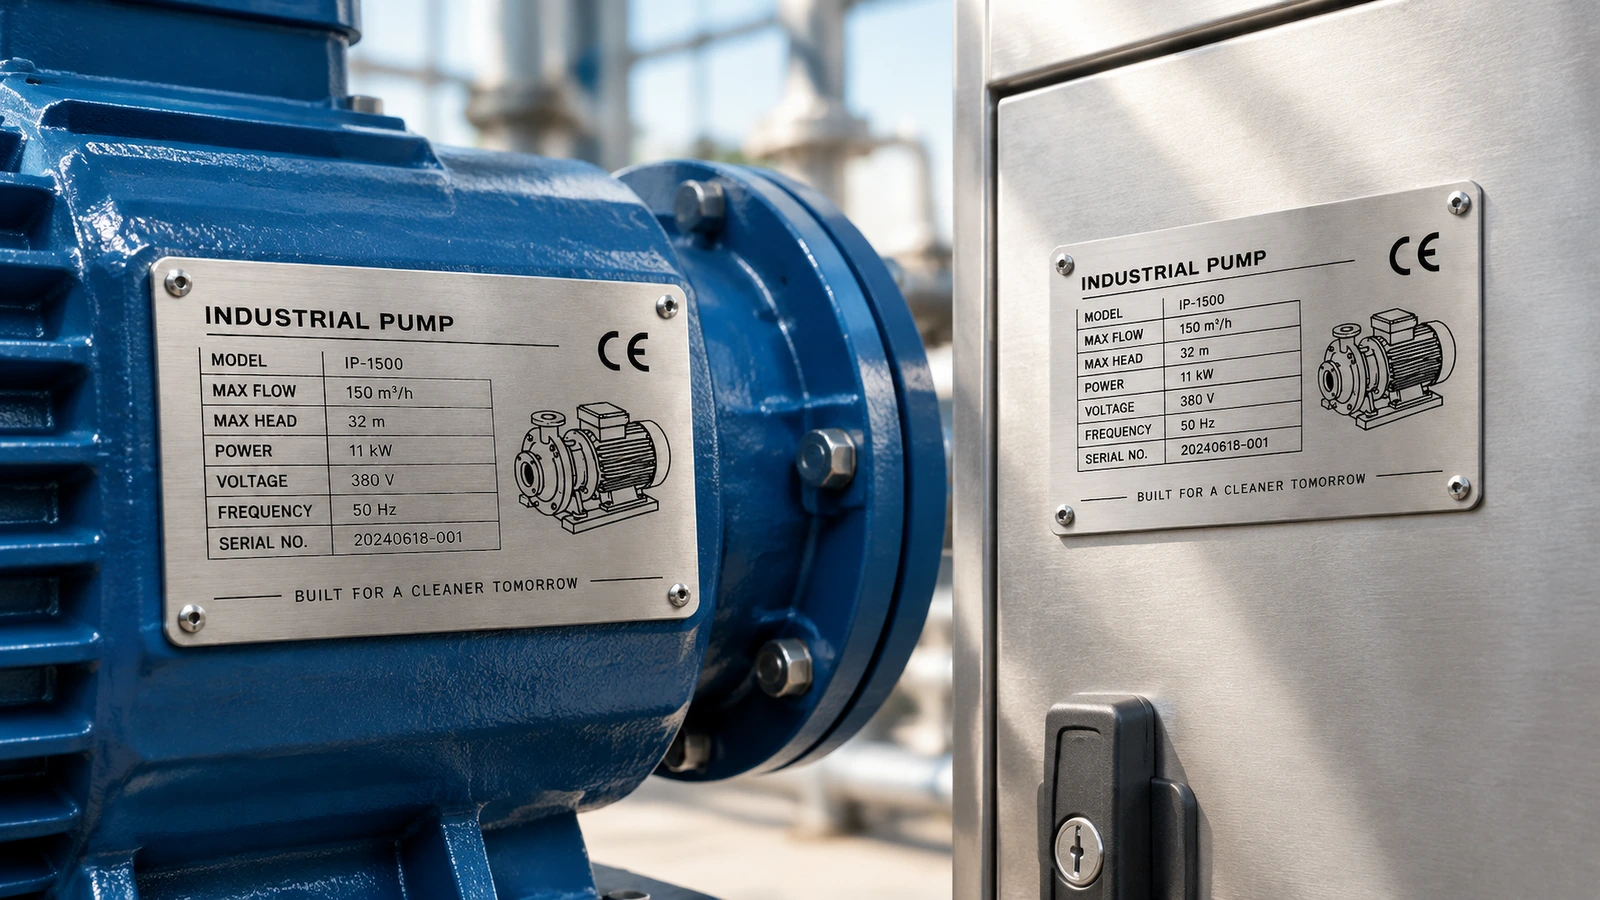
Контуры табличек вырубают штампом, режут на ЧПУ или лазером, затем удаляют заусенцы. Stryker Tough[17] отмечает, что заусенцы на кромках удерживают влагу и загрязнения, поэтому коррозия начинается под биркой. В описанном поставщиком случае на традиционно вырезанных бирках из 316 появился питтинг по кромке через 18 месяцев. Для наружных табличек не допускайте исключения удаления заусенцев из срочных заказов.
Шаг 5: проведите контроль и верификацию перед выпуском
Минимальные проверки перед выпуском включают размеры, глубину травления, измеренную прибором или на поперечном шлифе, посимвольное соответствие чертежу, отсутствие заусенцев на кромках и отверстиях, уникальность серийных номеров и сертификат заводских испытаний, поставляемый с партией.
Правильная марка сама по себе не предотвращает поверхностную ржавчину. Лабораторная оценка ВМС США CARDIVNSWC-TR-62-00-05 (июнь 2005) цитируется Camcode[18]. В ней обнаружены пятна ржавчины на табличках из 304 и 316, сосредоточенные в гравированных участках, вероятнее всего из-за частиц железа, оставленных инструментами для гравировки. Очистка и пассивация после маркировки, например по ASTM A967, устраняют этот риск.
Когда требуются доказательства стойкости к среде, укажите в заказе на поставку метод испытания (ASTM B117 или EN ISO 9227), число часов и критерий прохождения. Не принимайте формулировку «испытано соляным туманом» без уточнений. Помните о двух ограничениях: ускоренные часы испытаний не равны годам прибрежной эксплуатации, а сертификация ISO 9001:2015 охватывает процессы поставщика, но не доказывает стойкость конкретной таблички к соляному туману.
Минимальный объём заказа, срок изготовления, масса единицы и план испытаний для вашей детали здесь не публикуются. Они подтверждаются письменно при расчёте цены и изготовлении образцов.
Шаг 6: упаковывайте, устанавливайте и повторно заказывайте без отклонений
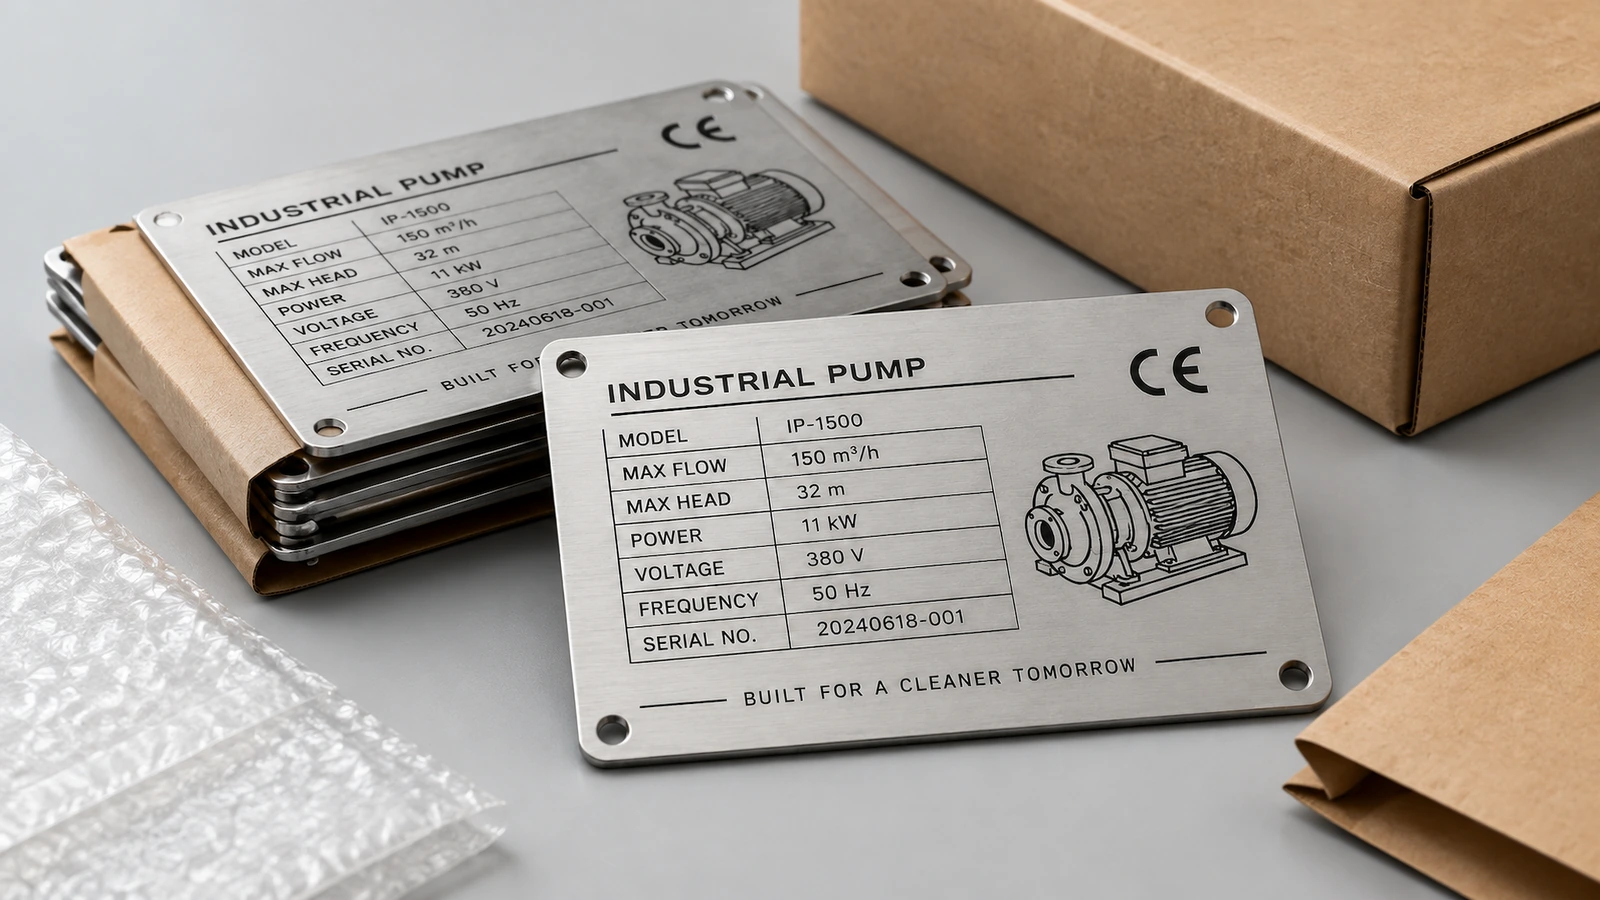
Согласуйте упаковку, защиту поверхности и маркировку номера детали на этапе расчёта цены, чтобы готовые лицевые поверхности прибыли без царапин, а каждая партия оставалась прослеживаемой по технологическим записям.
При установке подтвердите момент затяжки крепежа или отверждение клея, удалите железную стружку с лицевой поверхности таблички и внесите серийные номера в карточку актива. Никогда не очищайте нержавеющую сталь щёткой из углеродистой стали: внедрённое железо вызывает те же пятна ржавчины, что наблюдаются вокруг гравировки.
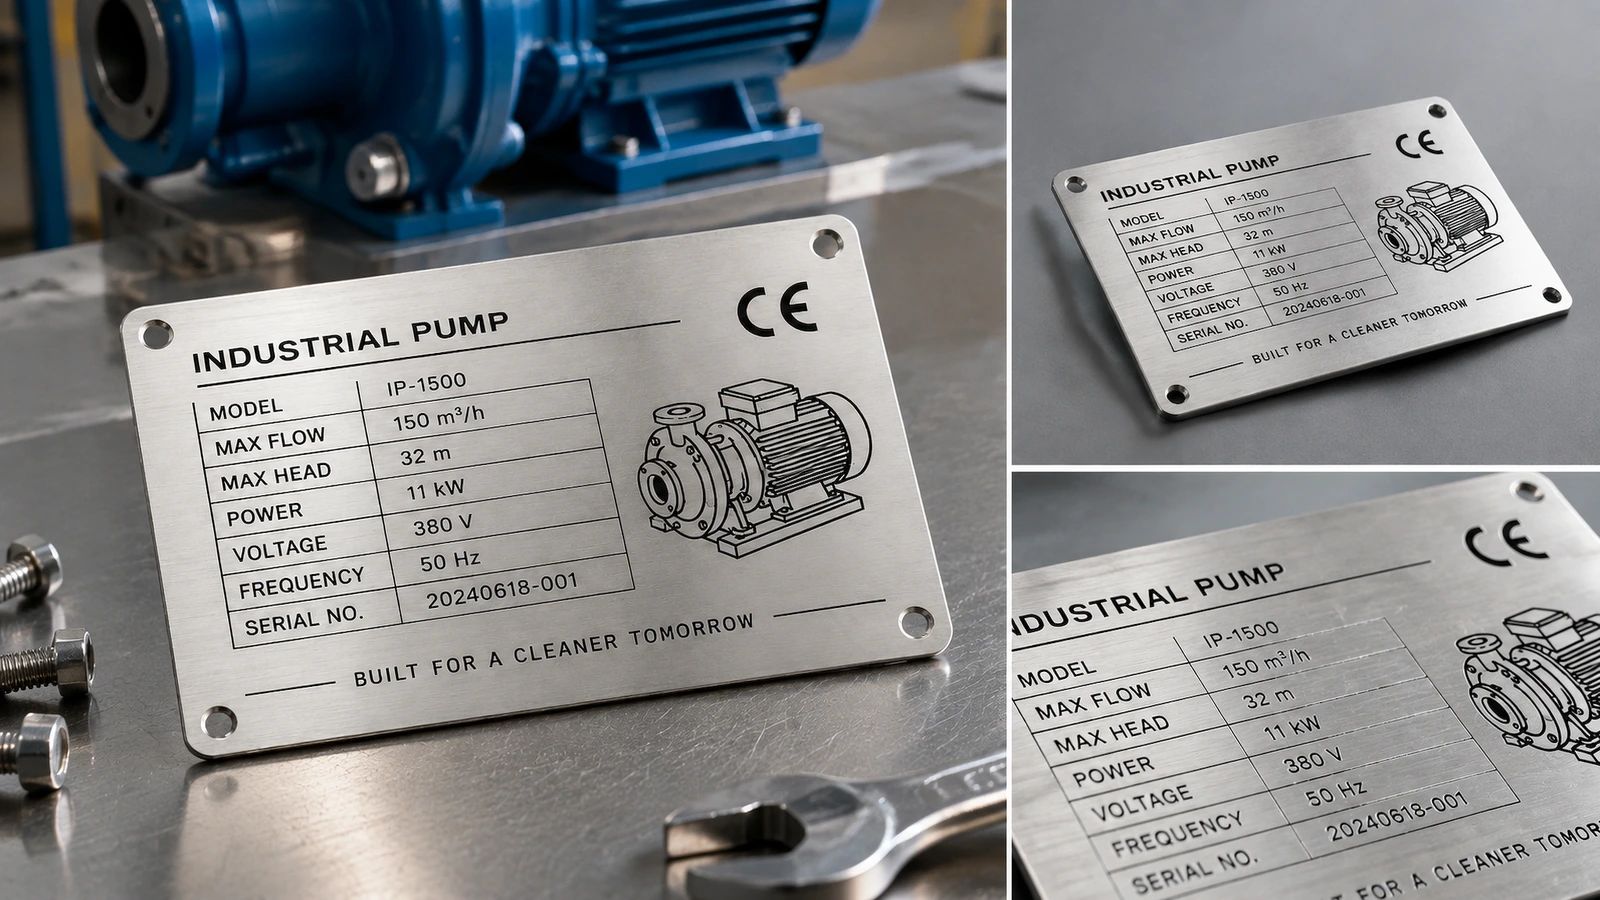
Заменяйте табличку, когда её текст становится нечитаемым с заданного расстояния, питтинг достигает монтажных отверстий, от крепежа идут потёки ржавчины или меняются номинальные данные. Для повторных заказов храните утверждённый образец и технологическую карту. Меняйте только переменные данные, наносимые лазером на травлёную основу, чтобы фиксированный макет никогда не требовал повторного изготовления оснастки.
Какой способ маркировки и марка стали подходят для вашего применения? ↑
Опубликованные показатели срока службы сильно различаются, поэтому фиксируйте их источники, а не усредняйте. Hallmark оценивает гравировку и тиснение в 20 лет и более на открытом воздухе и отмечает, что химическое травление обычно задают на 5–10 службы[12]. Metal Marker[19] приводит сходные показатели: примерно 5–10 для травлёных табличек и 20 для тиснёной нержавеющей стали. Seton[20] указывает среднюю наружную долговечность 3–6 для своей каталожной таблички из 0,030 in 304; заявление «до 2700°F» относится к металлу, а не к заполнению, краске или клею, которые выходят из строя при гораздо более низких температурах.
| Процесс | Оптимальное применение | На что обратить внимание |
|---|
| Фотохимическое травление + цветовое заполнение | Фиксированный макет, мелкие детали, фирменный цвет, крупные партии | Стоимость настройки фотошаблона; укажите глубину и систему заполнения |
| Маркировка или гравировка волоконным лазером | Прототипы, серийные номера, коды QR и UID | Стоимость единицы почти не снижается с объёмом; отожжённые метки неглубокие |
| Ротационная гравировка | Более глубокие резы, малые партии, переменный текст | Медленнее; мелкие детали ограничены размером фрезы |
| Трафаретная печать | Полноцветная графика для помещений | Поверхностная краска; не должна быть единственной маркировкой при тяжёлой эксплуатации |
| Тиснение или штамповка | Крупные серии табличек с одинаковыми данными | Стоимость штампа; переменные данные непрактичны |
Подберите способ маркировки под назначение. На морских и химических объектах требуется 316 с травлением и заполнением, а также лазерная или точечная чеканка серийных номеров. Прототипам и единичным табличкам с серийными номерами подходят лазерная маркировка или гравировка. Тысячи одинаковых табличек, которые могут быть закрашены, подходят для тиснения, а цветная графика для помещений с низкой нагрузкой на износ может выполняться трафаретной печатью. Для оборонных заказов следуйте стандартам MIL-DTL-15024 и MIL-STD-130 только тогда, когда этого требует контракт.[8].
Запрос цены, который поставщики смогут сравнить на сопоставимой основе, должен содержать: марку, толщину, отделку, контур и радиус углов, процесс и заполнение, минимальную глубину, переменные данные, способ крепления, рабочую среду, метод испытания и количество. Отправляйте один и тот же чертёж каждому потенциальному поставщику.
Что должен помнить каждый покупатель шильдиков? ↑
- 316 оправдывает свою более высокую цену при наличии хлоридов. — PREN около 23–28 для 316 против 18–20 для 304; морская вода содержит примерно 35,000 ppm хлоридов (Источник)
- Срок читаемости определяет способ маркировки, а не основной металл. — травление обычно задают на 5–10; гравировку и тиснение оценивают в 20 на открытом воздухе (Источник)
- Глубина должна быть указана на чертеже. — один опубликованный ориентир: минимальная глубина ≥0,05 mm с допуском ±0,01 mm (Источник)
- Подмена марки проявляется уже через несколько сезонов. — 201, проданная как 304, может ржаветь и выцветать через 1–2 на открытом воздухе (Источник)
- Табличкам CE требуется измеримый знак. — символ CE высотой не менее 5 mm на долговечной табличке (Источник)
- В рыночных оценках учитываются разные категории. — USD 1,25 миллиард для шильдиков из нержавеющей стали в 2025 (Источник) против USD 4,8 миллиардов для всех шильдиков (Источник)
Готовы задать требования к табличке, которая переживёт машину? ↑
Шильдик выполняет свою задачу, когда его данные всё ещё можно прочитать при последнем аудите за срок службы оборудования, а не когда он хорошо выглядит в день поставки. Такой результат обеспечивают проверяемые решения. Выбирайте марку, соответствующую химической среде, с сертификатом заводских испытаний. Заглубляйте маркировку в металл на заданную глубину. Используйте крепёж, который не будет корродировать первым. Вносите методы испытаний и критерии прохождения в заказ на поставку. Зафиксируйте первый образец как эталон для каждого повторного заказа.
Запросить цену: отправьте чертёж или DXF, количество, рабочую среду и требуемые стандарты. До изготовления образцов мы предоставим на рассмотрение предлагаемую марку, процесс, глубину, крепление, план испытаний, минимальный объём заказа, срок изготовления и массу единицы.


Информация ниже необходима для входа через социальные сети
Войти
Создать новый аккаунт