Индивидуальные коробки с автоматическим дном — это складные картонные коробки с предварительно склеенным основанием, которое раскрывается и фиксируется при расправлении коробки. Они сокращают количество операций по закрытию дна, поставляются в плоском виде, допускают индивидуальное графическое оформление и обеспечивают более надёжное основание для свечей, косметики, продукции во флаконах и бутылках, сухих пищевых продуктов, добавок и розничных аксессуаров. Окончательные размеры, марка картона, допустимая нагрузка, минимальный объём заказа, срок производства и масса единицы определяются по результатам расчёта предложения, изготовления физического образца и испытаний для конкретного применения.
Кому особенно подходят коробки с автоматическим дном?↑
Эти коробки предназначены главным образом для программ упаковки B2B, в которых одновременно важны скорость сборки, стабильный внешний вид и надёжность дна. Среди типичных покупателей — бренды электронной торговли, команды розничных продуктов, контрактные упаковщики, менеджеры по закупкам, операторы подписочных наборов и независимые производители, переходящие от стандартных коробок и этикеток к индивидуальной упаковке.
Такие коробки часто используют для ёмкостей со свечами, косметических банок, флаконов со средствами для ухода за телом, чая и кофе, сухих пищевых продуктов, добавок, небольшой электроники, подарков и другой продукции, которой требуется более надёжное основание, чем у коробки с простым заправляемым клапаном. Коробка из картона может подойти для лёгкой продукции, выставляемой в рознице, а для повышенной сосредоточенной нагрузки или более суровых условий дистрибуции можно рассмотреть гофрокартон либо материал большей толщины. Ни один вариант нельзя считать универсально рассчитанным на определённую нагрузку: пригодность зависит от размеров изделия, его положения в упаковке, центра тяжести, характеристик картона, вставок и подтверждённых испытаний образца.
Коробки с автоматическим дном особенно актуальны при многократной упаковке продукции в коробки одного размера. При очень малом суточном объёме или часто меняющихся размерах SKU дополнительные расходы на высечку, фальцовку и предварительное склеивание могут превысить экономию труда. Поэтому при закупке следует сравнивать полную стоимость упаковочного процесса, а не только цену коробки.
Почему обычное дно коробки замедляет упаковку?↑
Недорогая коробка может оказаться затратной после поступления на упаковочный участок. Оператору приходится последовательно сгибать несколько клапанов, удерживать основание ровным, наклеивать ленту, проверять закрытие и исправлять неровно закрытые коробки. С ростом объёма заказов значение каждого дополнительного движения увеличивается. Использование ленты также требует её закупки и пополнения запасов, утилизации отходов и организации рабочего места.
Проблема становится серьёзнее при упаковке стеклянных банок, бутылок и других сосредоточенных грузов. Недостаточно прочный картон, плохая посадка изделия, неточная биговка или не полностью закрытое дно могут привести к провисанию, перекосу коробки, повреждению печати или утрате товара. Перед командой бренда возникает и другая проблема: стандартная или деформированная коробка ухудшает выкладку даже премиального продукта.
Автоматическое дно решает эти взаимосвязанные проблемы благодаря предварительно склеенной складной конструкции. Когда плоскую коробку раскрывают и расправляют, нижние панели переходят в фиксированное положение. Однако такая конструкция не является прочной по умолчанию. По-прежнему необходимы точная геометрия, надёжное склеивание, правильный выбор картона, корректная сборка и испытание под нагрузкой.
Содержание
Что представляет собой индивидуальная складная коробка с автоматическим дном?↑
Индивидуальная коробка с автоматическим дном, также называемая коробкой с автоматическим дном или crash-lock, поставляется в плоском виде, а её нижние панели заранее склеены в связанную складную конструкцию. При расправлении коробки эти панели раскрываются и образуют основание. На упаковочном участке для формирования дна обычно не требуются дополнительная лента или клей. В коммерческих описаниях продукции такое предварительно склеенное основание быстро принимает форму и предназначено для более тяжёлых изделий, чем простые складные затворы, при условии выбора материала и утверждения конкретного применения.предварительно склеенная конструкция автоматического дна[1]
Эта конструкция относится к более широкому семейству предварительно склеенных коробов, описанному в коде конструкций упаковки FEFCO[2]. Её часто сочетают с верхним заправляемым клапаном, однако верхний затвор, пылезащитные клапаны, фиксирующие элементы, вставку, окно и место для контрольной этикетки следует проектировать с учётом реального изделия и канала продаж.
Допустимую нагрузку коробки нельзя определить только по словам «автоматическое дно». Геометрия основания — лишь одна часть упаковки. На характеристики влияют толщина и волокнистый состав картона, профиль гофры при её наличии, размеры панелей, направление волокон, качество биговки, площадь нанесения клея, распределение массы изделия и влажность при хранении. Гофрокартон следует оценивать с учётом требований к штабелированию и сопротивлению проколу, а не только по общему названию материала; отраслевой обзор конструкции гофрокартона объясняет, почему профиль гофры, наружные слои, гофрирующий слой и метод испытаний необходимо рассматривать совместно.принципы выбора гофрокартона[3]
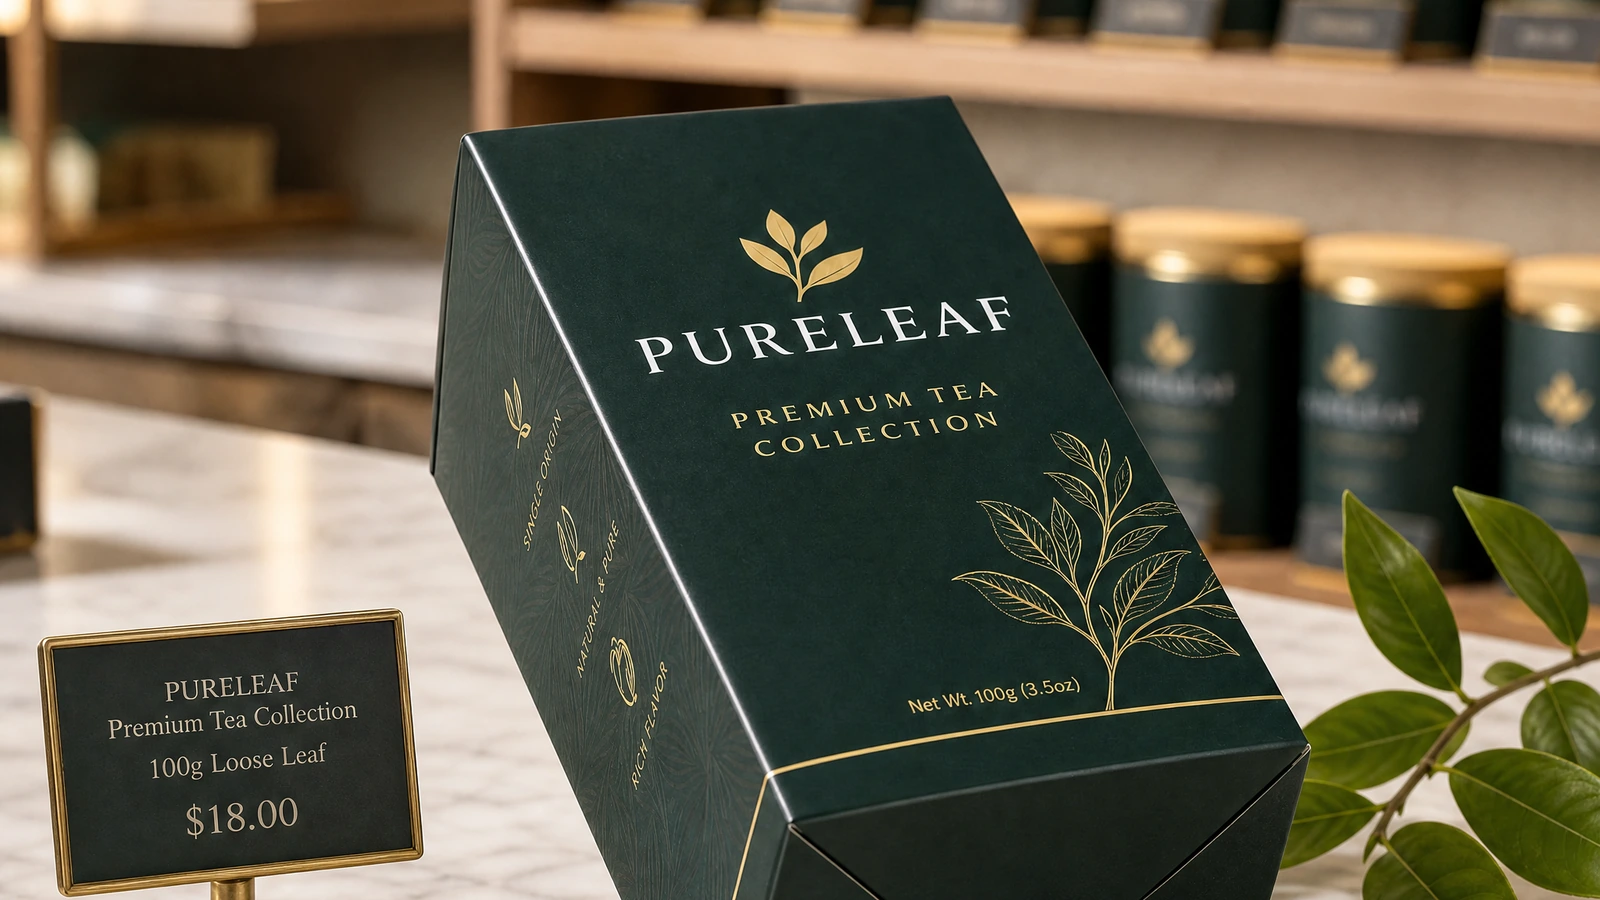
Возможные варианты оформления включают печать CMYK или смесевыми красками, наружную или внутреннюю графику, матовую или глянцевую отделку, ламинацию с эффектом мягкого касания, тиснение металлической фольгой, конгревное и блинтовое тиснение, выборочное УФ-лакирование, окна, подвесные язычки, вставки и контрольные этикетки. Это возможные способы индивидуализации, а не подтверждённые производственные возможности для данного предварительного SKU. Каждый вариант необходимо подтвердить при расчёте предложения, поскольку покрытия и ламинаты могут влиять на пригодность к переработке, выбор клея, поведение биговочных линий, стоимость и технологический маршрут.
Как задать характеристики и утвердить коробку?↑
1. Определите параметры упакованного изделия до выбора картона
Зафиксируйте максимальные внешние размеры изделия, массу в упаковке, положение, центр тяжести, точки контакта, хрупкость, а также использование вставки или защитного пакета. Укажите, служит ли коробка розничной упаковкой, транспортной упаковкой для электронной торговли или внутренней коробкой, помещаемой в отдельный транспортный короб. Складной коробке, хорошо проявляющей себя на полке, всё равно может потребоваться внешняя защита при посылочной доставке.
2. Подтвердите внутренние размеры и зазор для загрузки
В запросе цены следует указать, являются ли длина, ширина и высота внутренними или внешними размерами. Внутренние размеры обычно полезнее для оценки посадки изделия, но конструктивный чертёж должен учитывать толщину материала, сгибы, вставки и зазор для загрузки. Не копируйте размеры коробки конкурента без проверки фактического изделия.
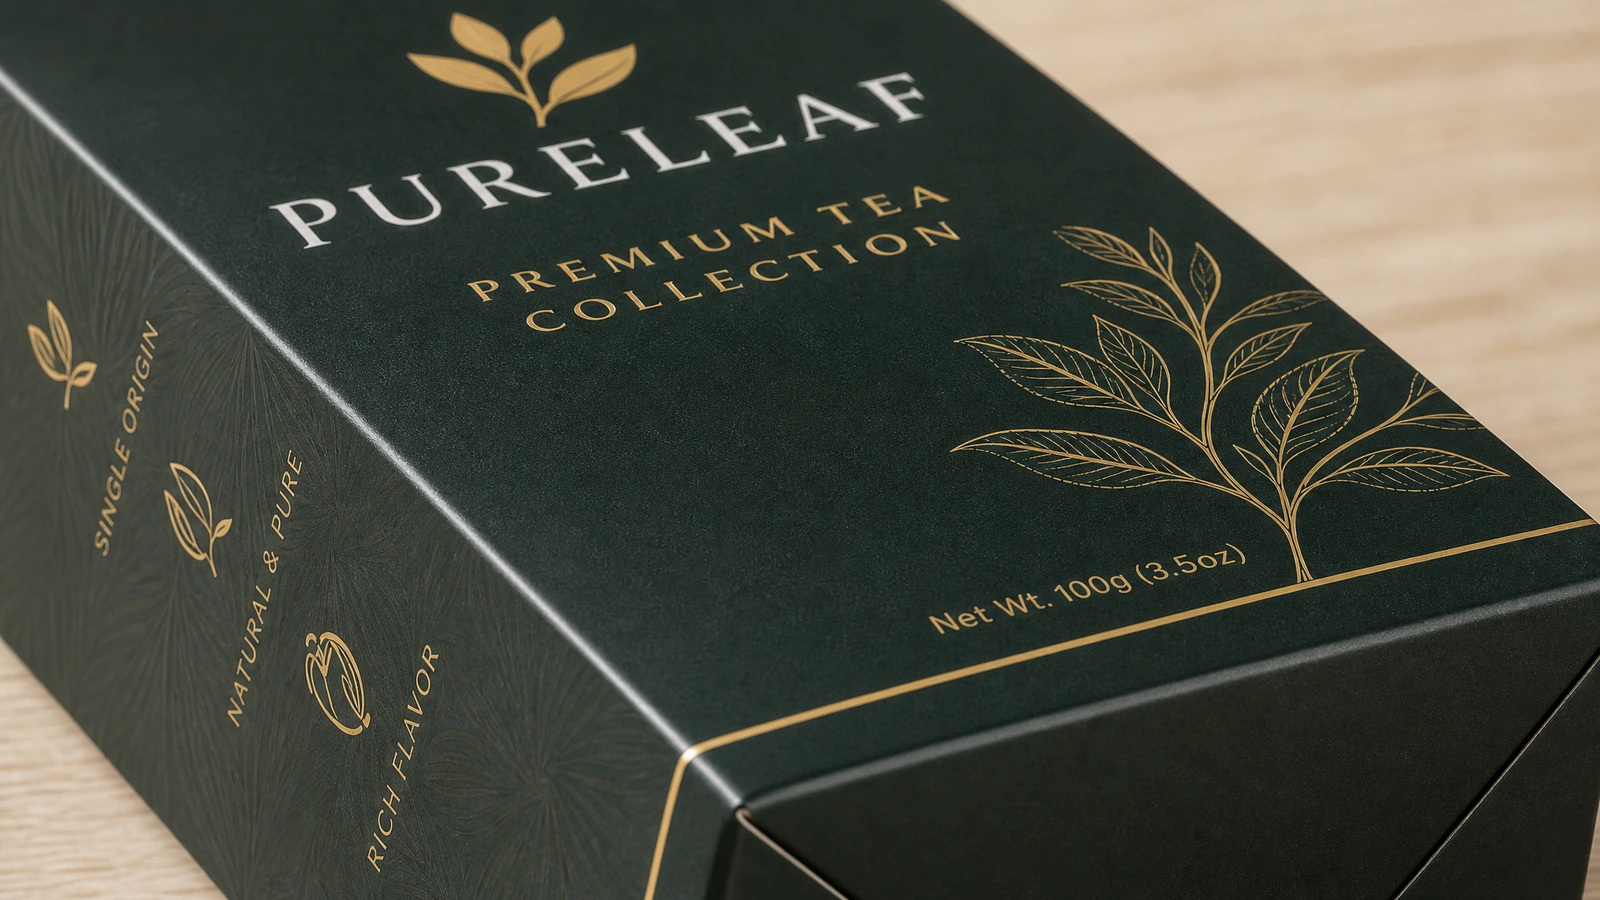
Читаемость оформления следует оценивать на собранной коробке, а не только на плоской развёртке. Важный текст, штрихкоды, обязательную маркировку, логотипы и инструкции по открыванию располагайте вдали от линий реза и биговки, клеевых зон и переходов между панелями. Проверьте совмещение передней, боковых, задней, верхней и нижней панелей после сборки коробки.
3. Выберите материал по результатам инженерной оценки
На рынке представлены картон, крафт-картон, картон с вторичным сырьём и различные марки гофрокартона, однако материал нельзя утверждать только потому, что его часто применяют для аналогичной продукции. Для гофроупаковки испытания ECT и Mullen измеряют разные свойства: ECT оценивает сопротивление сжатию на ребре и вклад в прочность штабеля, а испытание Mullen — сопротивление продавливанию. Техническое сравнение объясняет, почему метод следует выбирать в соответствии с опасностями при дистрибуции, а не считать эти показатели взаимозаменяемыми обозначениями прочности.выбор между испытаниями ECT и Mullen[4]
4. Разработайте развёртку под выбранный материал
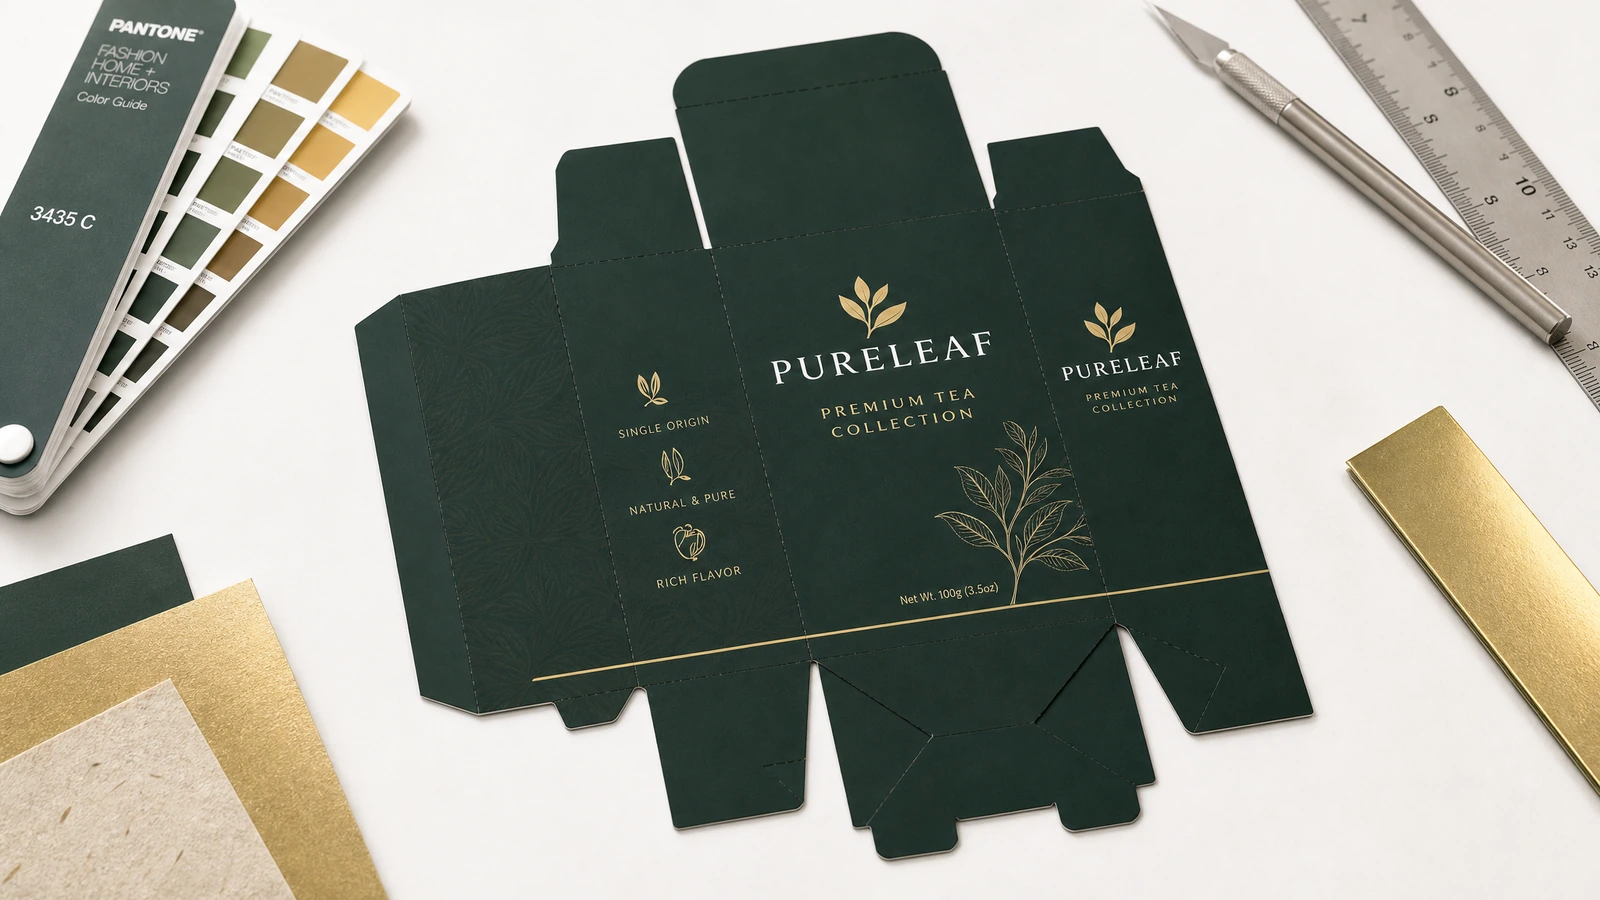
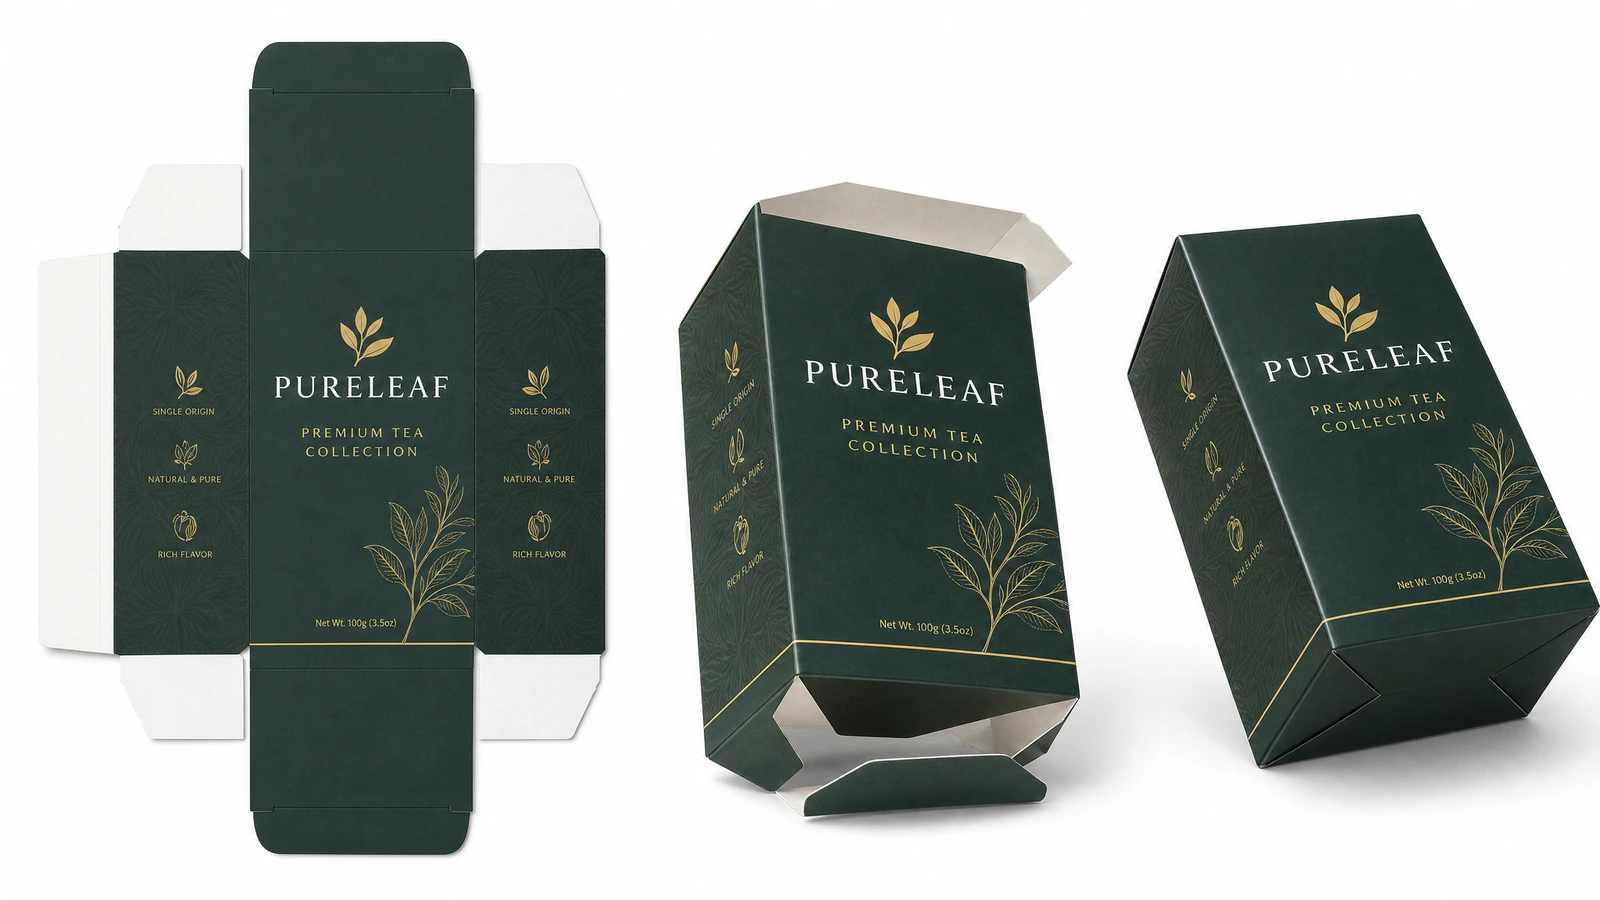
Развёртку следует создавать после определения материала и размеров изделия. На ней должны быть обозначены линии реза и биговки, клеевые зоны, вылеты, безопасные поля, ориентация панелей и последовательность закрывания. Развёртки автоматического дна и дна типа 1-2-3 невзаимозаменяемы: в автоматической конструкции используются соединённые предварительно склеенные панели, а в самофиксирующейся конструкции упаковщик должен вручную сложить несколько клапанов. Сравнительное руководство по этим конструкциям показывает, почему механизм дна необходимо разработать до окончательного утверждения оформления.проектирование развёртки автоматического дна[5]
5. Выполните предпечатную проверку оформления до изготовления физического образца
При предпечатной проверке следует проконтролировать версию развёртки, размеры документа, разрешение изображений, цветовой режим, шрифты, настройки наложения красок, контраст штрихкода, вылеты, безопасные зоны, смесевые цвета и, при необходимости, слои белой краски. В утверждённой цветопробе конструктивные линии должны быть чётко отделены от печатаемых элементов, а формы для отделки — обозначены.
6. Утвердите собранный физический образец
Экранный просмотр помогает выявить проблемы компоновки, но не подтверждает посадку изделия, жёсткость картона, поведение биговочных линий, прочность клеевых соединений или несущую способность. Образец для утверждения следует собрать, заполнить реальным изделием, при необходимости многократно открыть и закрыть и осмотреть при реалистичном освещении. Если упаковка будет участвовать в перевозке, репрезентативный заполненный образец должен пройти документированное испытание на дистрибуцию, соответствующее каналу продаж.
7. Зафиксируйте утверждённую спецификацию
В закупочной спецификации следует зафиксировать окончательную редакцию развёртки, внутренние размеры, обозначение материала, стандарт печати, виды отделки, клеевые зоны, критерии контроля, способ упаковки, файл оформления и ссылку на утверждённый образец. Это не позволит визуально утверждённой цветопробе стать единственным источником достоверных данных.
Какой тип дна подходит вашему производственному процессу?↑
| Критерий выбора |
Автоматическое дно |
Самофиксирующееся дно типа 1-2-3 |
Простое дно с заправляемыми клапанами или клейкой лентой |
| Формирование дна |
Предварительно склеенные панели занимают рабочее положение при расправлении коробки |
Несколько клапанов вручную сгибают и соединяют в замок |
В зависимости от конструкции клапаны заправляют, склеивают или фиксируют лентой |
| Приоритет упаковочного процесса |
Быстрая и повторяемая сборка при регулярной упаковке |
Более низкая стоимость изготовления при допустимости ручной сборки |
Простая и экономичная конструкция для подходящей лёгкой продукции |
| Тенденция стоимости |
Обычно более высокая стоимость изготовления из-за дополнительных операций склеивания и формирования конструкции |
Часто дешевле автоматического дна при сохранении замкового соединения основания |
Часто самая низкая стоимость конструкции, хотя трудозатраты на упаковку и расход ленты могут увеличить общую стоимость |
| Оценка прочности |
Зависит от материала, размеров, надёжности склеивания, загрузки и испытаний образцов |
Может обеспечивать прочное ручное замковое соединение, но всё равно требует испытаний для конкретного применения |
Необходимо тщательно согласовать с массой продукции и способом закрывания |
| Наиболее подходящий режим работы |
Повторяющиеся SKU, высокая частота упаковки и единообразный внешний вид |
Небольшие объёмы, чувствительные к стоимости проекты и ручная упаковка |
Лёгкая продукция или процессы, для которых достаточно простого затвора |
| Основной риск |
Неполная фиксация, слабое склеивание, перегрузка или неудовлетворительные допуски размеров |
Неправильная последовательность сгибания или более медленная ручная сборка |
Раскрытие дна, зависимость от ленты или непрезентабельный внешний вид |
В таблице стоимость изготовления коробки отделена от совокупных эксплуатационных затрат. Отраслевые сравнения последовательно отмечают, что самофиксирующиеся коробки дешевле в производстве, поскольку не требуют автоматической схемы предварительного склеивания, тогда как коробки с автоматическим дном обеспечивают прежде всего высокую скорость сборки.компромисс между стоимостью автоматического и самофиксирующегося дна[6] Правильный выбор зависит от расхода коробок за смену, стоимости труда, расхода ленты, количества SKU, риска повреждений и ценности единообразного внешнего вида.
Выбирайте автоматическое дно, когда важна многократная быстрая сборка и физический образец прошёл необходимые испытания. Самофиксирующееся дно подходит, если операторы могут выполнять дополнительные сгибы, а разница в цене коробки важнее производительности. Более простую конструкцию с заправляемыми клапанами или лентой выбирайте, если масса изделия и опасности при дистрибуции не оправдывают более сложное дно.
Что следует испытать до утверждения производства?↑
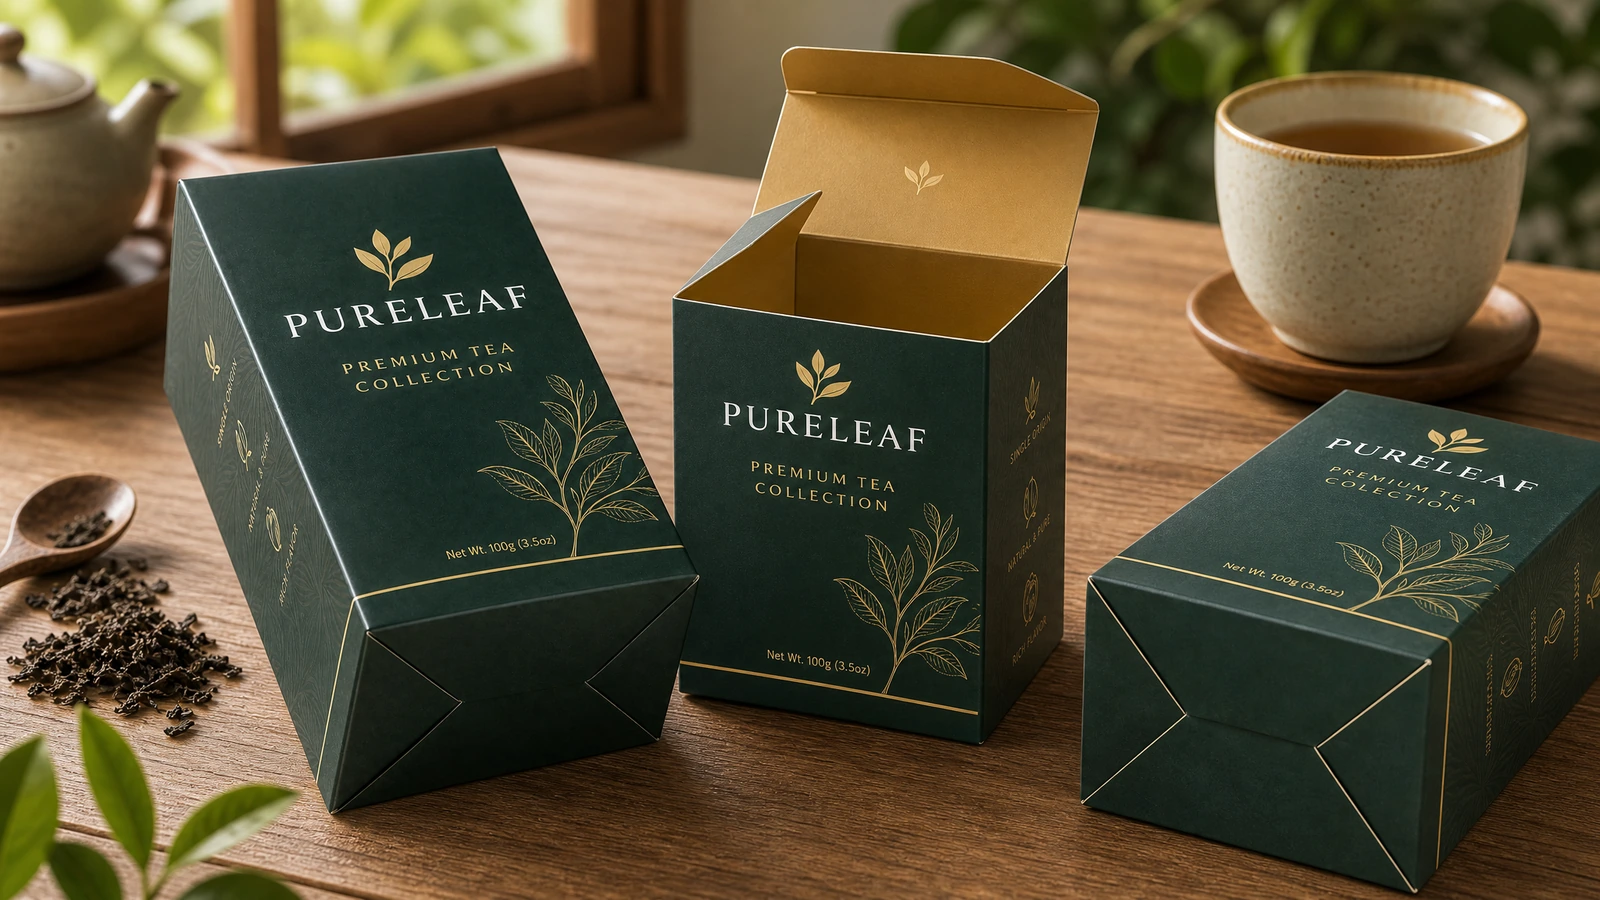
Приёмку следует начинать с проверки посадки и работы конструкции. Соберите коробку из плоской заготовки и убедитесь, что основание раскрывается без разрывов, перекоса и чрезмерного усилия. Проверьте, занимают ли нижние панели предусмотренное положение и не отслаиваются ли, не сморщиваются и не выступают ли клеевые соединения, мешая загрузке изделия. Повторите проверку на нескольких образцах, а не утверждайте единственную идеальную коробку.
- Контроль размеров: сопоставьте внутренние размеры, прямоугольность панелей, совмещение клапанов и зазор вокруг изделия с утверждённой спецификацией.
- Фиксация дна: подтвердите полную фиксацию после сборки и проверьте отсутствие неполного перекрытия или взаимных помех панелей.
- Контроль клеевых соединений: проверьте расположение и отверждение клея, разрыв по волокну там, где это применимо, отсутствие излишков и совместимость с запечатанными или ламинированными поверхностями.
- Испытание нагрузки и положения изделия: используйте реальное изделие, вставку и предусмотренное положение в упаковке. Допустимую нагрузку и подходящее количество изделий следует определять по результатам этой физической оценки.
- Проверка на сжатие и штабелирование: проводите испытания, если хранение на складе, палетирование или штабельная розничная выкладка создают длительную сжимающую нагрузку.
- Имитация дистрибуции: если коробка участвует в перевозке, оцените воздействие ударов, вибрации, сжатия, погрузочно-разгрузочных операций и условий окружающей среды.
- Контроль печати: сопоставьте цвет, приводку, покрытие, читаемость штрихкода, расположение отделки, стойкость к истиранию и читаемость текста с утверждённой цветопробой.
Стандарт ASTM D4169 содержит признанную методику эксплуатационных испытаний транспортной тары и упаковочных систем с учётом запланированных опасностей цикла дистрибуции.эксплуатационные испытания транспортной тары Конкретный уровень обеспечения, последовательность испытаний, кондиционирование, число образцов и критерии успешного прохождения необходимо выбирать для реальной среды дистрибуции; одно лишь упоминание стандарта не доказывает, что коробка его испытания прошла.
Пищевая продукция, косметика, добавки и детские товары могут предъявлять дополнительные требования к материалам, маркировке, прослеживаемости и соблюдению нормативов. Эти требования зависят от упакованного продукта и наличия прямого или косвенного контакта с коробкой. Поэтому соответствие требованиям должно быть документированным исходным условием проекта, а не предполагаемым свойством картонной коробки.
Что влияет на стоимость, минимальный объём заказа и срок поставки?↑
Для расчёта предложения недостаточно размеров коробки. К важным ценовым факторам относятся марка и толщина картона, площадь плоской заготовки, объём заказа, количество вариантов оформления, способ печати, площадь запечатки, внутренняя печать, оснастка, предварительное склеивание, оконные вставки, внутренние вставки, специальная отделка, изготовление цветопроб, требования к контролю, схема упаковки, способ перевозки и место назначения.
Для предварительного SKU NSKU-725-03 не предоставлены подтверждённые фабрикой данные о минимальном объёме заказа, сроке производства, массе единицы, допустимой нагрузке, сертификации или стандартном диапазоне материалов. Эти параметры должны определяться при расчёте предложения, изготовлении образцов или испытаниях. Их нельзя выводить из предложений конкурентов.
Публично указанные сроки поставщиков сильно различаются. Согласно отраслевому руководству по закупкам, срок поставки упаковки может составлять от нескольких дней до нескольких месяцев; для некоторых маршрутов поставки упаковки из-за рубежа приводятся ориентировочные сроки до 6–15 недель, включая перевозку.ориентировочные сроки поставки упаковки[8] Эти показатели являются рыночными ориентирами, а не обещанными сроками производства данного изделия.
Покупателям небольших партий также следует учитывать влияние подготовительных затрат на цену единицы. По данным обсуждений малого бизнеса, многие поставщики упаковки по-прежнему устанавливают для некоторых проектов индивидуальной упаковки с печатью до края минимальный заказ в объёме 250–1,000 или более, несмотря на доступность цифровой печати.опыт покупателей при малом минимальном заказе[9] На практике следует запросить цену для необходимого количества и нескольких более крупных тиражей, а затем сопоставить риск избыточных запасов с экономией на цене единицы.
Более надёжная модель затрат учитывает цену коробки, оснастку, цветопробы, перевозку, импортные расходы при их наличии, хранение, трудозатраты на упаковку, ленту, брак, повреждения и переделки. Автоматическое дно особенно выгодно, когда дополнительные производственные затраты компенсируются стабильной эффективностью упаковки или сокращением операций по закрытию.
При поставке и повторных заказах коробки должны оставаться плоскими и сухими, быть защищены от смятия и иметь маркировку с указанием SKU, редакции оформления, количества и партии. В повторном заказе следует ссылаться на утверждённую развёртку и физический образец, одновременно проверяя, не изменились ли изделие, оформление, поставка картона, маршрут перевозки или требования к соответствию.
Основные выводы для закупщика↑
- Это узкая категория поисковых запросов с выраженной коммерческой направленностью. — Ежемесячный объём поиска в США — 50, мировой ежемесячный объём поиска — 90, сложность ключевого слова — 10 %, а CPC составляет $8,09 (2026-08-11) (Источник).
- Опубликованные сравнения производственных процессов показывают существенное преимущество в скорости сборки. — Расчётное время сборки коробки с автоматическим дном составляет 2–5 секунд на коробку по сравнению с 10–20 секундами для ручного складывания и заклеивания лентой дна RSC, то есть примерно в 2–4 раза быстрее (Источник[11]).
- Обсуждение среди профессиональных закупщиков подтверждает целесообразность автоматического дна для сосредоточенной нагрузки от бутылок. — В примере из упаковочного сообщества для бутылки массой 213 г автоматическое дно рекомендуется вместо стандартного дна с заправляемыми клапанами, однако окончательную пригодность всё равно необходимо подтвердить испытанием образца с конкретным изделием (Источник[12]).
- Автоматическое дно не означает неограниченную прочность. — Допустимую нагрузку определяют размеры изделия, его положение в упаковке, характеристики картона, надёжность клеевых соединений, вставки, воздействие окружающей среды и результаты испытаний образца.
- Лучше всего сравнивать полную стоимость упакованного изделия. — Учитывайте изготовление коробки, труд, ленту, хранение, брак, перевозку, повреждения и риск избыточных запасов, а не выбирайте вариант только по цене одной коробки.
Как перейти от концепции к производству?↑
Индивидуальные коробки с автоматическим дном сочетают быструю сборку, надёжное предварительно склеенное основание, хранение в плоском виде и фирменный внешний вид для розничной торговли. Их ценность особенно высока при многократной упаковке продукции в одинаковые коробки и проектировании конструкции под реальное изделие, а не выборе по общему заявлению о прочности.
Надёжный проект начинается с определения внутренних размеров под изделие и массы в упаковке, после чего выполняются выбор материала, разработка конструкции, предпечатная проверка оформления, изготовление собранного физического образца, испытания на нагрузку и дистрибуцию и фиксация закупочной спецификации. Такая последовательность снижает основные риски: неправильную посадку, неполную фиксацию дна, слабые клеевые соединения, несовмещение печати с высечкой, неустойчивое размещение изделия и неожиданные компромиссы между сроком поставки и стоимостью единицы.
Запросите для NSKU-725-03 расчёт предложения по спецификации и физический прототип, предоставив размеры изделия, массу в упаковке, количество, оформление, требования к отделке, место назначения и предполагаемый способ дистрибуции.


Информация ниже необходима для входа через социальные сети
Войти
Создать новый аккаунт